ნიპელები, თავაკები და შეერთებები ინექციისთვის
შეარჩიეთ შეერთება ნიპელის, მასალისა და პაკერის მიხედვით. კონუსური თავაკები, ბრტყელთავიანი თავაკები და CPC ფიტინგის საინექციო მარწუხები შეერთების სამ განსხვავებულ ტიპს ქმნის.
მიაწოდეთ მასალა და აკონტროლეთ უკუდინება.
გახსნის მეთოდი სარქველზეა დამოკიდებული
მითითებული ფოლადის ნიპელები დაახლოებით 6 bar-ზე იხსნება. აღწერილ პლასტმასის პაკერებს აქვს გრავიტაციული სარქველები, რომელთა გახსნის წნევა 1 bar-ზე ნაკლებია. CPC ფიტინგი მექანიკურად იხსნება.
აკონტროლეთ უკუდინების გზა
თავაკის მოხსნის შემდეგ ნიპელის უკუსარქველმა მასალის უკუდინება უნდა შეზღუდოს. CPC-ში ნაკადს შიბერული სარქველი მართავს — ის ოპერატორმა უნდა დაკეტოს.
იპოვეთ გაჟონვის ადგილი
სარქველიდან, ხრახნიდან და პაკერის გარშემო გაჟონვას განსხვავებული მიზეზები აქვს. შეამოწმეთ შეერთება, შემამჭიდროებლები და პაკერის მოთავსება ნახვრეტში.
რას ნიშნავს გახსნის წნევა?
ეს ზღვარია, რომლის გადაჭარბებისას სარქველი მასალის გატარებას იწყებს. დაახლოებით 6 bar ეხება მითითებულ ფოლადის ნიპელებს და არა ყველა შეერთებას.
აღწერილი გრავიტაციული სარქველების გახსნის წნევა 1 bar-ზე ნაკლებია — ჩვეულებრივ, პრაქტიკულად 0 bar. ავტომატური აწყობისას ბურთულა შეიძლება ოდნავ მჭიდროდ ჩაჯდეს. ასეთ დეტალებს თავდაპირველი გახსნის წინააღმდეგობა ოდნავ მეტი აქვს, თუმცა გახსნის წნევა კვლავ 1 bar-ზე ნაკლებია.
CPC-სთვის წნევაზე დამოკიდებული გახსნის ზღვარი არ გამოიყენება.
წნევის ოთხი განსხვავებული პარამეტრი
- გახსნის წნევა: ზღვარი, რომლის დროსაც წნევით მოქმედ სარქველში ნაკადი იწყება.
- მიწოდების წნევა: დამოკიდებულია გაზომვის წერტილზე, სისტემის დანაკარგებზე, მასალასა და კონსტრუქციის წინააღმდეგობაზე.
- უკუწნევა: შესავსები ზონიდან სარქველზე მოქმედი წნევა, მათ შორის მეზობელი პაკერიდან მასალის მიწოდებისას.
- მაქსიმალური სამუშაო წნევა: კონკრეტული კომპონენტისთვის დასაშვები მნიშვნელობა. კვანძის ზღვარს განსაზღვრავს კომპონენტი ყველაზე დაბალი დასაშვები წნევით.
დაიწყეთ საინექციო ამოცანისთვის შესაბამისი წნევით. გაზარდეთ ის მიწოდებისა და ფუძის რეაქციის დაკვირვებით, კვანძის სამუშაო ზღვრების ფარგლებში.
უკუწნევისას ჰერმეტულობა: პროფესიული ვერსიები და ECO
SWG, PRE, FWG და FPRE ნიპელები განკუთვნილია სამუშაოებისთვის, რომლებიც უკუწნევისას ჰერმეტულობას მოითხოვს. ეკონომიური ECO ნიპელიდან დაბალი სიბლანტის მასალამ შეიძლება გამოჟონოს. შეინარჩუნეთ სარქვლის ბუდის სისუფთავე და მიწოდებამდე შეამოწმეთ მისი მდგომარეობა.
HAMMPACK: სარქველი აჩერებს უკუდინებას.
HAMMPACK SWG, PRE, FWG და FPRE ნიპელები უკუწნევისას ჰერმეტულობას დაბალი სიბლანტის მასალებთანაც უზრუნველყოფს, მაგალითად აკრილის გელებთან.
ჰერმეტული ნიპელი ხელს უწყობს მასალისა და წნევის შენარჩუნებას შესავსებ ზონაში. სარქველიდან უკონტროლო გამოდინებამ შეიძლება წნევა შეამციროს და შევსებისა და გამყარების პირობები გააუარესოს — მაშინაც კი, თუ დაკარგული მოცულობა მცირე ჩანს.
ჰერმეტული სარქველი ხელს უწყობს საინექციო მასალის წნევით შეკავებას — განსაკუთრებით ბზარში გაფართოებადი ქაფის შემთხვევაში.
ინექციის წნევით შეკავება — რატომ არის ეს მნიშვნელოვანი ქაფისთვის?
აქ „ინექციური შეკუმშვა“ ნიშნავს მასალის კონტროლირებადი წნევით შეკავებას შესავსებ ბზარში ან სიცარიელეში. ჰერმეტული ნიპელი გამოსვლის ერთ გზას კეტავს; წნევის შენარჩუნება მთელი ზონის ჰერმეტულობაზეა დამოკიდებული.
შეზღუდულ სივრცეში რეაგირებისას ქაფს თავისუფალი გაფართოებისთვის ნაკლები ადგილი აქვს. ამან შეიძლება უფრო მკვრივი შევსება და ბზარის კედლებზე საკონტაქტო წნევა წარმოქმნას. გაჟონვადი სარქველი მასალას გამოსვლის გზას აძლევს და შესაძლოა ეს ეფექტი შეასუსტოს. მნიშვნელოვანია ქაფის ტიპი, შევსების ხარისხი და რეაქციის პირობები.
აკრილის გელებისთვის მნიშვნელოვანია მასალის სამიზნე ზონაში შეკავება შეკვრამდე. ქაფის წარმოქმნის მექანიზმი გელებზე არ ვრცელდება და მხოლოდ უფრო მაღალი წნევა მათი თვისებების გაუმჯობესებას არ ნიშნავს.
წნევა და შეკავების დრო უნდა შეესაბამებოდეს მასალას, პროცესსა და კონსტრუქციის მდგომარეობას. მიზანია კონტროლირებადი შევსება და გამყარებისთვის შესაფერისი პირობები და არა ტუმბოს მაქსიმალური წნევა.
თუ მომდევნო წერტილში გამოდინების დაკვირვება მსურს?
თუ პროცესი ამას მოითხოვს, მზადდება განზრახ ღია წერტილი — პაკერი ნიპელის გარეშე. სარქველიდან გამოდინება, როცა ის დაკეტილი უნდა იყოს, გაჟონვაზე მიუთითებს.
ვიდეო ვერ ჩაირთო. MP4 ფაილის გახსნა.
ორივე გამოცდის აღწერა
ინექცია კედლის უკან: აკრილის გელი უკუწნევით გამოდის მეზობელი პაკერის სარქველიდან. გაჟონვამ შეიძლება წნევა შეამციროს და საინექციო ზონაში წნევით შეკავება დაარღვიოს.
პაკერის დახურული კორპუსი: კორპუსის ქვედა ნაწილზე სხვა მომწოდებლის ნიპელი ჩაიხრახნა. წნევის 0 bar-დან მიწოდებისას სარქველმა დაბალ წნევაზევე დაიწყო გაჟონვა. ორივე გამოცდა გაუმართავ მუშაობას აჩვენებს.
შეარჩიეთ სრული შეერთება.
აირჩიეთ კონუსური თავაკი, ბრტყელთავიანი თავაკი ან CPC-ს საინექციო მარწუხები. შეადარეთ თავსებადი ფიტინგები, გახსნის მეთოდები და გამტარი დიამეტრები.
SWG
კონუსური ნიპელი პაკერზე. შეამოწმეთ მიწოდების მდგომარეობა და ხრახნის ჰერმეტიზაციის მეთოდი.
ფისებისა და სხვა მასალების მიწოდება, რომლებიც მთელი სისტემის გამტარ დიამეტრს შეესაბამება.
- გახსნის წნევა
- ≈ 6 bar
- გამტარი კვეთი · დიამეტრი
- ≈ 1 mm
შერჩევამდე შეამოწმეთ თავის ზომა, ხრახნი და მთელი შეერთების დასაშვები წნევა.
ყველა ვარიანტის შედარება ↓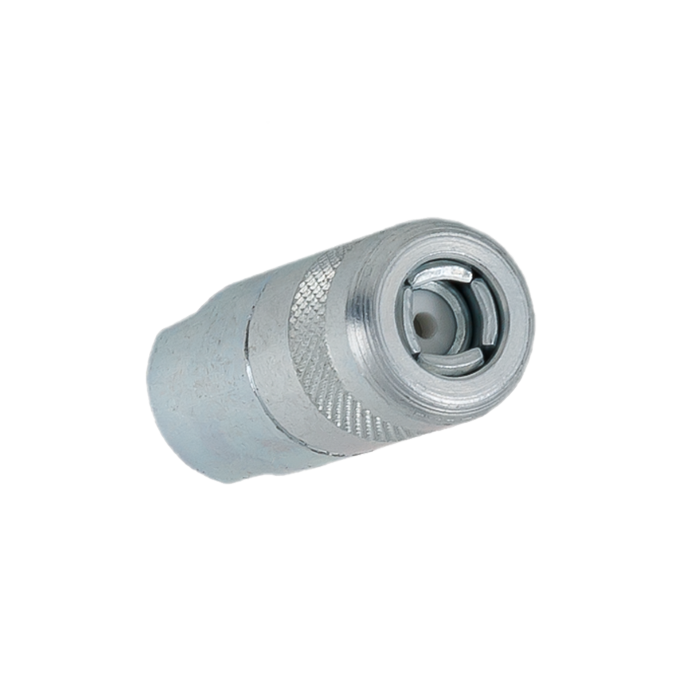
რა იცვლება შეერთებაში?
გამტარი კვეთი არხის დიამეტრს აღწერს. გახსნის წნევა გვიჩვენებს, როდის იხსნება სარქველი — ის მაქსიმალურ სამუშაო წნევას არ განსაზღვრავს.
| ნიპელი / ფიტინგი | თავაკი / ხელსაწყო | გახსნის წნევა | გამტარი Ø | რა უნდა იცოდეთ |
|---|---|---|---|---|
| SWG · M6×1 | კონუსური თავაკი | ≈ 6 bar | ≈ 1 mm | კონუსური ნიპელი პაკერზე. შეამოწმეთ მიწოდების მდგომარეობა და ხრახნის ჰერმეტიზაციის მეთოდი. |
| PRE · M6×1 | კონუსური თავაკი | ≈ 6 bar | ≈ 1 mm | კონუსური ნიპელი ხრახნის ქარხნული ჰერმეტიზაციის საფარით. თავაკი კვლავ კონუსურია. |
| პლასტმასის 12/65 · კონუსური | კონუსური თავაკი | < 1 bar¹ | ≈ 2 mm | პლასტმასის პაკერი კონუსური თავით და გრავიტაციული სარქველით, რომელიც 1 bar-ზე ნაკლებ წნევაზე იხსნება. PI-PH 12/65 მოდელის მაქსიმალური სამუშაო წნევა: 60 bar. |
| FWG · M6×1 | ბრტყელთავიანი თავაკი | ≈ 6 bar | ≈ 1.5 mm | ბრტყელთავიანი ნიპელი პაკერზე. ბრტყელთავიანი თავაკი თავის ზომების მიხედვით შეარჩიეთ. |
| FPRE · M6×1 | ბრტყელთავიანი თავაკი | ≈ 6 bar² | ≈ 1.5 mm | ბრტყელთავიანი ნიპელი ხრახნის ქარხნული ჰერმეტიზაციის საფარით. თავაკი კვლავ ბრტყელთავიანია. |
| პლასტმასის 12–14/65F · ბრტყელთავიანი | ბრტყელთავიანი თავაკი | < 1 bar¹ | ≈ 3 mm | პლასტმასის პაკერი ბრტყელი თავით და გრავიტაციული სარქველით, რომელიც 1 bar-ზე ნაკლებ წნევაზე იხსნება. PI-PH 12–14/65F მოდელის მაქსიმალური სამუშაო წნევა: 80 bar. |
| NG-F · M10×1 / G¼ | ბრტყელთავიანი თავაკი | მონაცემები არ არის | ≈ 4 mm | ბრტყელთავიანი ნიპელი პაკერებისა და ლანსებისთვის, ასევე შესაფერისია შესაბამისი ნაწილაკების ზომის ცემენტის სუსპენზიებისთვის. გამოიყენება თავის ზომაზე მორგებული ბრტყელთავიანი თავაკით. ფოტოზე ნაჩვენებია M10×1; ხრახნი კორპუსს შეუსაბამეთ. |
| CPC 14 · ცემენტის საინექციო პაკერებისთვის | საინექციო მარწუხები · PI-PLIERS | არ გამოიყენება³ | ≈ 7.5 mm | შიბერული სარქვლის ფიტინგი ცემენტის საინექციო პაკერებისთვის, იმართება PI-PLIERS საინექციო მარწუხებით. ცემენტის სუსპენზიებისთვის, საინექციო კრემებისა და სხვა ბლანტი მასალებისთვის. სარქველი მექანიკურად იხსნება და იკეტება. |
| CPC · M10×1 / G¼ JG სისტემისთვის | საინექციო მარწუხები · PI-PLIERS | არ გამოიყენება³ | ≈ 7.5 mm | M10×1 ან G¼ შიბერული სარქვლის ფიტინგი JG ლანსების სისტემისთვის, იმართება PI-PLIERS-ით. ცემენტის სუსპენზიებისთვის, საინექციო კრემებისა და სხვა ბლანტი მასალებისთვის. ხრახნი პაკერს ან ლანსს შეუსაბამეთ. ილუსტრაცია CPC ოჯახს აჩვენებს. |
| ECO | ვერსიის მიხედვით | ≈ 6 bar | ≈ 1 mm | ეკონომიური ვერსია. დაბალი სიბლანტის მასალებმა უკუწნევისას შეიძლება გამოჟონოს. |
¹ პლასტმასის მოდელები: გრავიტაციული სარქვლის გახსნის წნევა 1 bar-ზე ნაკლებია, ჩვეულებრივ პრაქტიკულად 0 bar. ავტომატური აწყობისას ბურთულის უფრო მჭიდროდ ჩასმამ შეიძლება თავდაპირველი გახსნის წინააღმდეგობა ოდნავ გაზარდოს; ზღვარი კვლავ 1 bar-ზე ნაკლები რჩება.
² FPRE: დაახლოებით 6 bar საორიენტაციო მნიშვნელობაა FWG ოჯახისთვის, რომლის ვარიანტიცაა FPRE.
³ CPC: მექანიკურად გახსნადი შიბერული სარქველი. წნევაზე დამოკიდებული გახსნის ზღვარი არ გამოიყენება.
უფრო დიდი არხი პასუხის მხოლოდ ნაწილია.
მითითებული გამტარი დიამეტრები არხის დიამეტრებია მილიმეტრებში. მიწოდების ხარჯი იზომება l/min-ში. რეალური ხარჯი ასევე დამოკიდებულია მასალის სიბლანტეზე, წნევის სხვაობაზე, შლანგის სიგრძესა და მთელი სისტემის ყველაზე ვიწრო ადგილზე.
ცემენტის სუსპენზიებისთვის ნაწილაკების ზომაც მნიშვნელოვანია. მხოლოდ უფრო დიდი ნიპელი პაკერის ან შლანგის არხს არ აფართოებს.
მეტი მთელი სისტემის გამტარობის შესახებ ↗წყაროები და მონაცემების ფარგლები
CPC-ის გამტარი დიამეტრი დაახლოებით Ø7.5 mm-ია. დიამეტრები ეხება ცხრილში მითითებულ ვარიანტებსა და ხრახნებს. ისინი არ განსაზღვრავს ტუმბოს წარმადობას და არც ყველა ზომის თავაკის თავსებადობას ადასტურებს. პლასტმასის შემთხვევაში მონაცემები კონკრეტულ პაკერის მოდელებს ეხება და არა ყველა პლასტმასის ნიპელს.
კონუსური თუ ბრტყელთავიანი თავაკი?
ორივე შლანგს ნიპელთან აერთებს. განსხვავდება მათი მიმაგრება და მუშაობისას მიმართვა. CPC ფიტინგებისთვის გამოიყენება ცალკე აღწერილი საინექციო მარწუხები.
კონუსური თავაკი
ოთხყბიანი თავაკი კონუსურ ნიპელის თავს ჩამოაცვით. ეს მოსახერხებელია საინექციო წერტილებს შორის ხშირი გადაადგილებისას.
მიწოდების დასაწყისში თავაკი ნიპელის ღერძზე გაასწორეთ. შლანგი თანაბრად მართეთ, რომ შეერთების გადახრა და მკვეთრი მოქაჩვა შეამციროთ.
მოდელების მაგალითები: CPX / CPX-T. ვერსია კონკრეტული თავისა და სამუშაო პირობების მიხედვით შეარჩიეთ.
ბრტყელთავიანი თავაკი
თავაკი ნიპელის ბრტყელ თავს გვერდიდან ბოლომდე შეაცურეთ. სწორად მიმაგრების შემდეგ პაკერის ღერძზე მისი მუდმივად დაჭერა საჭირო აღარ არის.
ეს ერთ წერტილში ხანგრძლივ მიწოდებას აადვილებს. მოხსნამდე შლანგში წნევა მოხსენით; წნევის ქვეშ თავაკის მოხსნა შეიძლება რთული იყოს.
მოდელების მაგალითები: CPF / CPF-UP. თავაკის ზომა ნიპელის თავს შეუსაბამეთ.
CPC და PI-PLIERS ბლანტი მასალებისთვის
PI-PLIERS საინექციო მარწუხები შლანგს პაკერის ან ლანსის CPC ფიტინგთან აერთებს. ეს შეერთება განკუთვნილია ცემენტის სუსპენზიების, საინექციო კრემებისა და სხვა ბლანტი მასალებისთვის.
CPC არის შიბერული სარქვლის ფიტინგი, PI-PLIERS კი მისი შეერთების ხელსაწყოა. CPC-ის გამტარი დიამეტრია დაახლოებით Ø7.5 mm. სარქველი მექანიკურად იხსნება და იკეტება; მას 0 ან 6 bar გახსნის წნევა არ ენიჭება.
ცემენტის სუსპენზიებისთვის ნაწილაკების ზომა მიწოდების მთელ გზას შეუსაბამეთ. კრემებისთვის გაითვალისწინეთ სიბლანტე და მიწოდების მოთხოვნები. შეამოწმეთ ტუმბოსთან, შლანგთან და პაკერთან თავსებადობა.
PI-PLIERS საინექციო მარწუხები →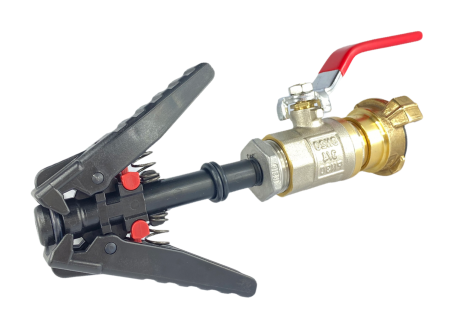
მიწოდებამდე შეამოწმეთ სრული შეერთება
- ფორმა და ზომა: კონუსური თავაკი კონუსური თავისთვის, ბრტყელთავიანი თავაკი ბრტყელი თავისთვის, PI-PLIERS თავსებადი CPC ფიტინგისთვის.
- ხრახნი და ჰერმეტიზაცია: ფიტინგი პაკერის ან ლანსის კორპუსს შეუსაბამეთ. PRE საფარი ხრახნს ჰერმეტიზებს.
- კომპონენტების მდგომარეობა: შეამოწმეთ ყბები, მომჭერი ზედაპირები, შემამჭიდროებლები და სარქველი.
- მასალა და წნევა: შეამოწმეთ გამტარი დიამეტრი, საინექციო მასალის ნაწილაკების ზომა ან სიბლანტე და კვანძის თითოეული კომპონენტის დასაშვები წნევა.