Nipplar, kopplingar och anslutningar för injektering
Anpassa anslutningen till nippeln, materialet och packern. Koniska kopplingar, flatkopplingar och injekteringstänger med CPC-anslutning utgör tre olika anslutningstyper.
Mata fram material och kontrollera återflödet.
Hur ventilen öppnas beror på ventiltypen
De angivna stålnipplarna öppnas vid cirka 6 bar. De beskrivna plastpackrarna har tyngdkraftsventiler med ett öppningstryck under 1 bar. CPC-anslutningen öppnas mekaniskt.
Kontrollera returvägen
Nippelns backventil ska begränsa materialets återflöde när kopplingen lossas. I CPC styr en skjutventil flödet — operatören måste stänga den.
Lokalisera läckan
Läckage genom ventilen, vid gängan och runt packern har olika orsaker. Kontrollera anslutningen, tätningarna och hur packern sitter i hålet.
Vad betyder öppningstryck?
Det är det tryck över vilket ventilen börjar släppa igenom material. Cirka 6 bar gäller de angivna stålnipplarna, inte alla anslutningar.
För de beskrivna tyngdkraftsventilerna är öppningstrycket under 1 bar — vanligtvis praktiskt taget 0 bar. Vid automatisk montering kan kulan sättas något fastare i sätet. Dessa enheter har något högre initialt öppningsmotstånd, men öppningstrycket är fortfarande under 1 bar.
CPC har ingen tryckbaserad öppningströskel.
Fyra olika tryckparametrar
- Öppningstryck: trycket vid vilket flödet börjar genom en tryckstyrd ventil.
- Tryck under matning: beror på mätpunkten, systemförlusterna, materialet och konstruktionens motstånd.
- Mottryck: tryck från det område som fylls och som verkar på ventilen, även när material matas genom en intilliggande packer.
- Maximalt arbetstryck: det tillåtna värdet för en viss komponent. Enheten begränsas av komponenten med det lägsta tillåtna trycket.
Börja med ett tryck som passar injekteringsarbetet. Öka det medan du följer matningen och underlagets reaktion, inom enhetens arbetsgränser.
Täthet mot mottryck: professionella versioner jämfört med ECO
Nipplarna SWG, PRE, FWG och FPRE är konstruerade för arbeten som kräver täthet mot mottryck. Ekonominippeln ECO kan sippra med lågviskösa material. Håll ventilsätet rent och kontrollera dess skick före matning.
HAMMPACK: ventilen stoppar återflödet.
HAMMPACK-nipplarna SWG, PRE, FWG och FPRE ger täthet mot mottryck även med lågviskösa material som akrylatgeler.
En tät nippel hjälper till att hålla kvar material och tryck i det område som fylls. Okontrollerat utflöde genom ventilen kan sänka trycket och försämra förutsättningarna för fyllning och härdning — även om den förlorade volymen verkar liten.
En tät ventil hjälper till att hålla injekteringsmaterialet instängt under tryck — särskilt när skum expanderar inne i en spricka.
Instängning under injekteringstryck — varför är det viktigt för skum?
Här betyder ”injekteringskompression” att materialet hålls kvar under kontrollerat tryck i den spricka eller hålighet som fylls. En tät nippel stänger en utrymningsväg; förmågan att hålla trycket beror på hela områdets täthet.
Skum som reagerar i ett begränsat utrymme har mindre plats att expandera fritt. Detta kan ge en tätare fyllning och utöva kontakttryck mot sprickväggarna. En läckande ventil ger materialet en utrymningsväg och kan försvaga denna effekt. Skumtyp, fyllnadsgrad och reaktionsförhållanden spelar alla roll.
För akrylatgeler är det viktigt att hålla kvar materialet i målområdet tills det stelnar. Skummekanismen ska inte tillämpas på geler, och ett högre tryck i sig ska inte antas förbättra deras egenskaper.
Tryck och hålltid måste anpassas till materialet, processen och konstruktionens skick. Målet är kontrollerad fyllning och lämpliga härdningsförhållanden, inte maximalt pumptryck.
Vad gör jag om jag vill observera utflödet vid nästa punkt?
Om processen kräver detta förbereds en avsiktligt öppen punkt — en packer utan nippel. Utflöde genom en ventil som ska vara stängd tyder på läckage.
Videon kunde inte spelas upp. Öppna MP4-filen.
Beskrivning av båda testerna
Injektering bakom en vägg: akrylatgel läcker ut genom ventilen på en intilliggande packer under mottryck. Läckage kan sänka trycket och försämra tryckhållningen i injekteringsområdet.
Sluten packerkropp: En nippel från en annan leverantör skruvades på kroppens undersida. När tryck tillfördes med start från 0 bar började ventilen läcka redan vid lågt tryck. Båda testerna visar felaktig funktion.
Välj hela anslutningen.
Välj en konisk koppling, flatkoppling eller injekteringstång för CPC. Jämför kompatibla anslutningar, öppningssätt och genomlopp.
SWG
Konisk nippel på en packer. Kontrollera leveransutförandet och hur gängan tätas.
Matning av hartser och andra material som passar genomloppet i hela systemet.
- Öppningstryck
- ≈ 6 bar
- Genomlopp · diameter
- ≈ 1 mm
Kontrollera huvudets storlek, gängan och hela anslutningens tillåtna tryck före valet.
Jämför alla varianter ↓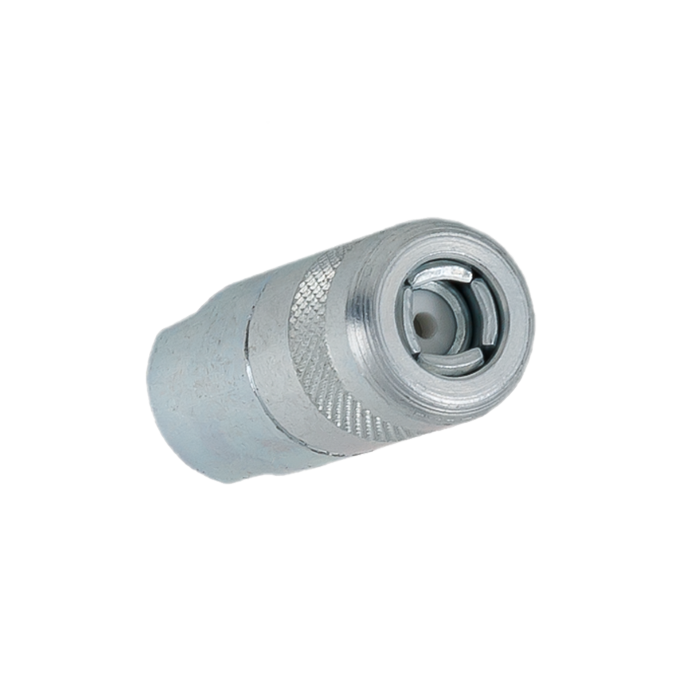
Vad förändras i anslutningen?
Genomloppet anger kanalens diameter. Öppningstrycket anger när ventilen öppnas — inte det maximala arbetstrycket.
| Nippel / anslutning | Koppling / verktyg | Öppningstryck | Genomlopp Ø | Bra att veta |
|---|---|---|---|---|
| SWG · M6×1 | Konisk koppling | ≈ 6 bar | ≈ 1 mm | Konisk nippel på en packer. Kontrollera leveransutförandet och hur gängan tätas. |
| PRE · M6×1 | Konisk koppling | ≈ 6 bar | ≈ 1 mm | Konisk nippel med fabriksapplicerad gängtätningsbeläggning. Kopplingen är fortfarande konisk. |
| Plast 12/65 · konisk | Konisk koppling | < 1 bar¹ | ≈ 2 mm | Plastpacker med koniskt huvud och en tyngdkraftsventil som öppnas under 1 bar. Maximalt arbetstryck för modell PI-PH 12/65: 60 bar. |
| FWG · M6×1 | Flatkoppling | ≈ 6 bar | ≈ 1,5 mm | Nippel med platt huvud på en packer. Anpassa flatkopplingen till huvudets mått. |
| FPRE · M6×1 | Flatkoppling | ≈ 6 bar² | ≈ 1,5 mm | Nippel med platt huvud och fabriksapplicerad gängtätningsbeläggning. Kopplingen är fortfarande en flatkoppling. |
| Plast 12–14/65F · platt huvud | Flatkoppling | < 1 bar¹ | ≈ 3 mm | Plastpacker med platt huvud och en tyngdkraftsventil som öppnas under 1 bar. Maximalt arbetstryck för modell PI-PH 12–14/65F: 80 bar. |
| NG-F · M10×1 / G¼ | Flatkoppling | Uppgift saknas | ≈ 4 mm | Nippel med platt huvud för packrar och lansar, även lämplig för cementsuspensioner med passande kornstorlek. Används med en flatkoppling som passar huvudet. Bilden visar M10×1; anpassa gängan till kroppen. |
| CPC 14 · för cementinjekteringspackrar | Injekteringstång · PI-PLIERS | Ej tillämpligt³ | ≈ 7,5 mm | Anslutning med skjutventil för cementinjekteringspackrar, manövreras med injekteringstången PI-PLIERS. För cementsuspensioner, injekteringskrämer och andra trögflytande material. Ventilen öppnas och stängs mekaniskt. |
| CPC · M10×1 / G¼ för JG-systemet | Injekteringstång · PI-PLIERS | Ej tillämpligt³ | ≈ 7,5 mm | Anslutning med skjutventil M10×1 eller G¼ för JG-lanssystemet, manövreras med PI-PLIERS. För cementsuspensioner, injekteringskrämer och andra trögflytande material. Anpassa gängan till packern eller lansen. Illustrationen visar CPC-familjen. |
| ECO | Beroende på version | ≈ 6 bar | ≈ 1 mm | Ekonomiversion. Kan sippra under mottryck med lågviskösa material. |
¹ Plastmodeller: tyngdkraftsventilens öppningstryck är under 1 bar, vanligtvis praktiskt taget 0 bar. Fastare placering av kulan vid automatisk montering kan öka det initiala öppningsmotståndet något; tröskeln förblir ändå under 1 bar.
² FPRE: cirka 6 bar är ett vägledande värde för FWG-familjen, där FPRE ingår som en variant.
³ CPC: mekaniskt öppnad skjutventil. Ingen tryckbaserad öppningströskel gäller.
En större kanal är bara en del av svaret.
De angivna genomloppen är kanaldiametrar i millimeter. Matningsflödet mäts i l/min. Det faktiska flödet beror också på materialets viskositet, tryckskillnaden, slanglängden och den trängsta punkten i hela systemet.
För cementsuspensioner spelar även kornstorleken roll. En större nippel i sig förstorar inte kanalen i packern eller slangen.
Mer om flödet genom hela systemet ↗Källor och uppgifternas omfattning
CPC-genomloppet är cirka Ø7,5 mm. Genomloppen avser de varianter och gängor som anges i tabellen. De anger inte pumpkapacitet och bekräftar inte att alla kopplingsstorlekar är kompatibla. För plast gäller uppgifterna de angivna packermodellerna, inte alla plastnipplar.
Konisk koppling eller flatkoppling?
Båda ansluter slangen till nippeln. De skiljer sig åt i hur de fästs och styrs under arbetet. CPC-anslutningar använder de injekteringstänger som beskrivs separat.
Konisk koppling
Tryck på den fyrbackiga kopplingen på det koniska nippelhuvudet. Det är praktiskt när man ofta flyttar mellan injekteringspunkter.
Håll kopplingen i linje med nippeln när matningen börjar. För slangen mjukt för att begränsa snedbelastning och ryck i anslutningen.
Exempelmodeller: CPX / CPX-T. Välj version efter det specifika huvudet och arbetsförhållandena.
Flatkoppling
Skjut kopplingen i sidled på det platta nippelhuvudet tills den sitter helt på plats. Korrekt ansluten behöver den inte hållas i linje med packern hela tiden.
Det underlättar längre matning vid en punkt. Avlasta slangtrycket före frånkoppling; det kan vara svårt att lossa kopplingen under tryck.
Exempelmodeller: CPF / CPF-UP. Anpassa kopplingens storlek till nippelhuvudet.
CPC och PI-PLIERS för trögflytande material
Injekteringstången PI-PLIERS ansluter slangen till en CPC-anslutning på en packer eller lans. Denna anslutning är avsedd för cementsuspensioner, injekteringskrämer och andra trögflytande material.
CPC är en anslutning med skjutventil, och PI-PLIERS är verktyget för att ansluta den. CPC-genomloppet är cirka Ø7,5 mm. Ventilen öppnas och stängs mekaniskt; den tilldelas inget öppningstryck på 0 eller 6 bar.
För cementsuspensioner ska kornstorleken anpassas till hela matningsvägen. För krämer ska viskositet och matningskrav beaktas. Kontrollera kompatibiliteten med pumpen, slangen och packern.
Injekteringstång PI-PLIERS →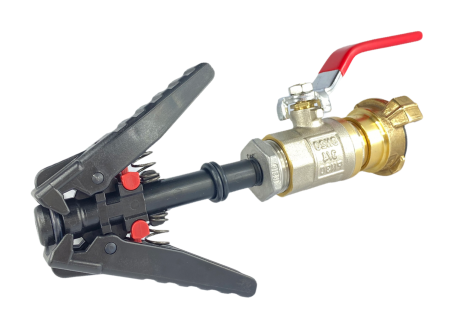
Kontrollera hela anslutningen före matning
- Form och storlek: konisk koppling för koniskt huvud, flatkoppling för platt huvud, PI-PLIERS för en kompatibel CPC-anslutning.
- Gänga och tätning: anpassa anslutningen till packerns eller lansens kropp. PRE-beläggningen tätar gängan.
- Komponenternas skick: kontrollera backar, klämytor, tätningar och ventil.
- Material och tryck: kontrollera genomloppet, injekteringsmaterialets kornstorlek eller viskositet och det tillåtna trycket för varje komponent i enheten.