KONSTRUKTION · MATNING · KONTROLL
Injekteringspumpar.
Välj hur du arbetar.
Jämför drivningar, matningsvägar och användning. Pumptrycket är en systemparameter: vid valet måste även önskat flöde och tillåtet material beaktas.
UTFORSKA MASKINKOMPONENTERNA
Välj en konstruktion. Välj en detalj.
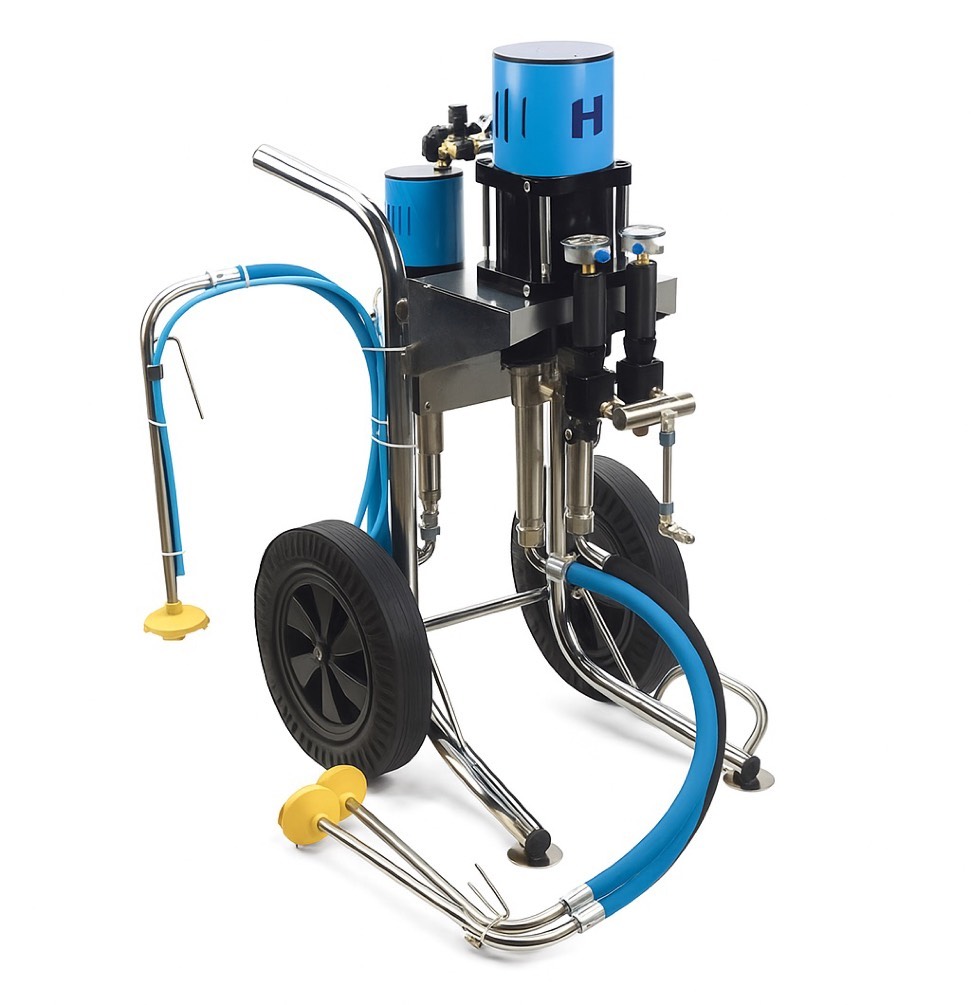
PI-PUMP 3K — maskinkonstruktion.
Pneumatisk kolvpump · separata materialvägar
PI-PUMP 3K
Tryckluftsdriften rör kolvarna medan separata vägar leder komponenterna till injekteringshuvudet. Vi anpassar den tredje kanalens funktion och doseringsförhållandet till materialet och systemkonfigurationen.
- Rekommenderat arbetsområde
- 0–220 bar
- Maximalt utloppstryck
- 240 bar
- Fri utmatning
- upp till 9 l/min
- Vikt
- 45 kg
Fri utmatning: upp till 9 l/min; under belastning beror kapaciteten på tryck och material. Maximalt tilluftstryck: 8 bar.
Tryckluftsdrift
Tryckluft driver kolvarna. Välj en annan punkt på illustrationen för att utforska den komponentens funktion.
VAD KONSTRUKTIONEN FÖRÄNDRAR
Tre sätt att mata material
| Urval | Membran · 4000 | Pneumatisk kolv · 3K | Manuell kolv · typ |
|---|---|---|---|
| Vad driver matningen | Elmotor och membranmekanism; ventiler styr flödet. | Tryckluft rör kolvarna; separata vägar leder komponenterna till huvudet. | Hävarmsslag utförda av operatören. |
| Arbetsplatsens uppställning | Elförsörjning, lämplig behållare och matningsstyrning vid utloppet. | Kompressor med tillräcklig kapacitet, luftberedning och kanalkonfiguration. | Ingen extern drivning; kräver åtkomst till hävarmen och en stabil anslutning. |
| Driftövervakning | Tyst drift kräver noggrann övervakning av tryck och faktisk matning. | Observera kolvslagens mönster tillsammans med manometern och matningsflödet. | Operatören känner förändringar i motståndet och styr varje dos med hävarmsslag. |
| Begränsning vid valet | Flödet beror på driftpunkten. Långvarig användning kan värma systemet och påverka materialet som matas. | Rörligheten begränsas av luftförsörjningen. Förhållandet och funktionen för varje kanal måste fastställas. | Operatörens arbetsinsats och tid; tätningsslitage beror på material och hantering. |
| Vad avgör valet | Material, arbetstakt, behållare och styrningens ergonomi. | Behov av separata flödesvägar, ett kompatibelt huvud och faktiskt luftbehov. | Liten volym, åtkomst till injekteringspunkten och den specifika modellens materialkompatibilitet. |
Välj en drivning som passar uppgiftens omfattning och arbetsplatsens förhållanden.
1K, 2K och 3K — materialvägar
En matningsväg
En enda väg kan även transportera en förberedd blandning om pumpen är lämplig. Planera matning och rengöring inom materialets bearbetningstid.
Separata komponenter
Komponenterna kan nå huvudet separat och blandas nära injekteringspunkten. Systemet måste ge önskat doseringsförhållande och tillräcklig blandning.
En extra väg
Den tredje kanalen kan användas för spolning eller en extra komponent beroende på konfiguration. Beteckningen 3K ensam anger varken kanalens funktion eller blandningsförhållande.
En lägre inställning hjälper dig att övervaka driften
Vid membranpumpning bedöms matningen med hjälp av materialförbrukningen och manometern. Drivljudet ensamt säger lite om flödet.
Vad observerar du medan matningen är öppen?
Regulatorn gör att trycket kan anpassas till injekteringsuppgiften. Följ manometern och matningsflödet tillsammans för att reagera på ändrat motstånd.
Om trycket sjunker, kontrollera materialintag, ventilläge och anslutningarnas täthet. Jämför mätvärdet med matningsflödet.
Övervaka mer än en variabel
Kontrollera att material sugs från behållaren, att anslutningarna är täta och var injekterat material kommer fram.
Säkerhetsventilen ersätter inte arbetstrycksregulatorn. Avlasta systemtrycket enligt utrustningens anvisningar före frånkoppling eller kontroll av blockeringar.
Manuell pump: hävarm och rak anslutning
Med en konisk nippel ska kopplingen hållas i linje med anslutningen. Slangrörelser i sidled och snedställning gör det svårare att hålla korrekt kontakt. Planera för att manövrera hävarmen och hålla kopplingen samtidigt.
När kopplingen måste hållas för hand, planera för två personer: en stabiliserar anslutningen och den andra manövrerar hävarmen.
En flatkoppling håller anslutningen utan kontinuerligt tryck från operatören. Den underlättar längre injekteringar och frigör operatörens händer för pumpen.
FAKTISKA VERSIONER AV INJEKTERINGSHUVUDEN
Välj familj och antal flödesvägar
Antal vägar, vikt och servicemetod påverkar hanteringen. Välj version efter material, önskat doseringsförhållande och spolmetod.
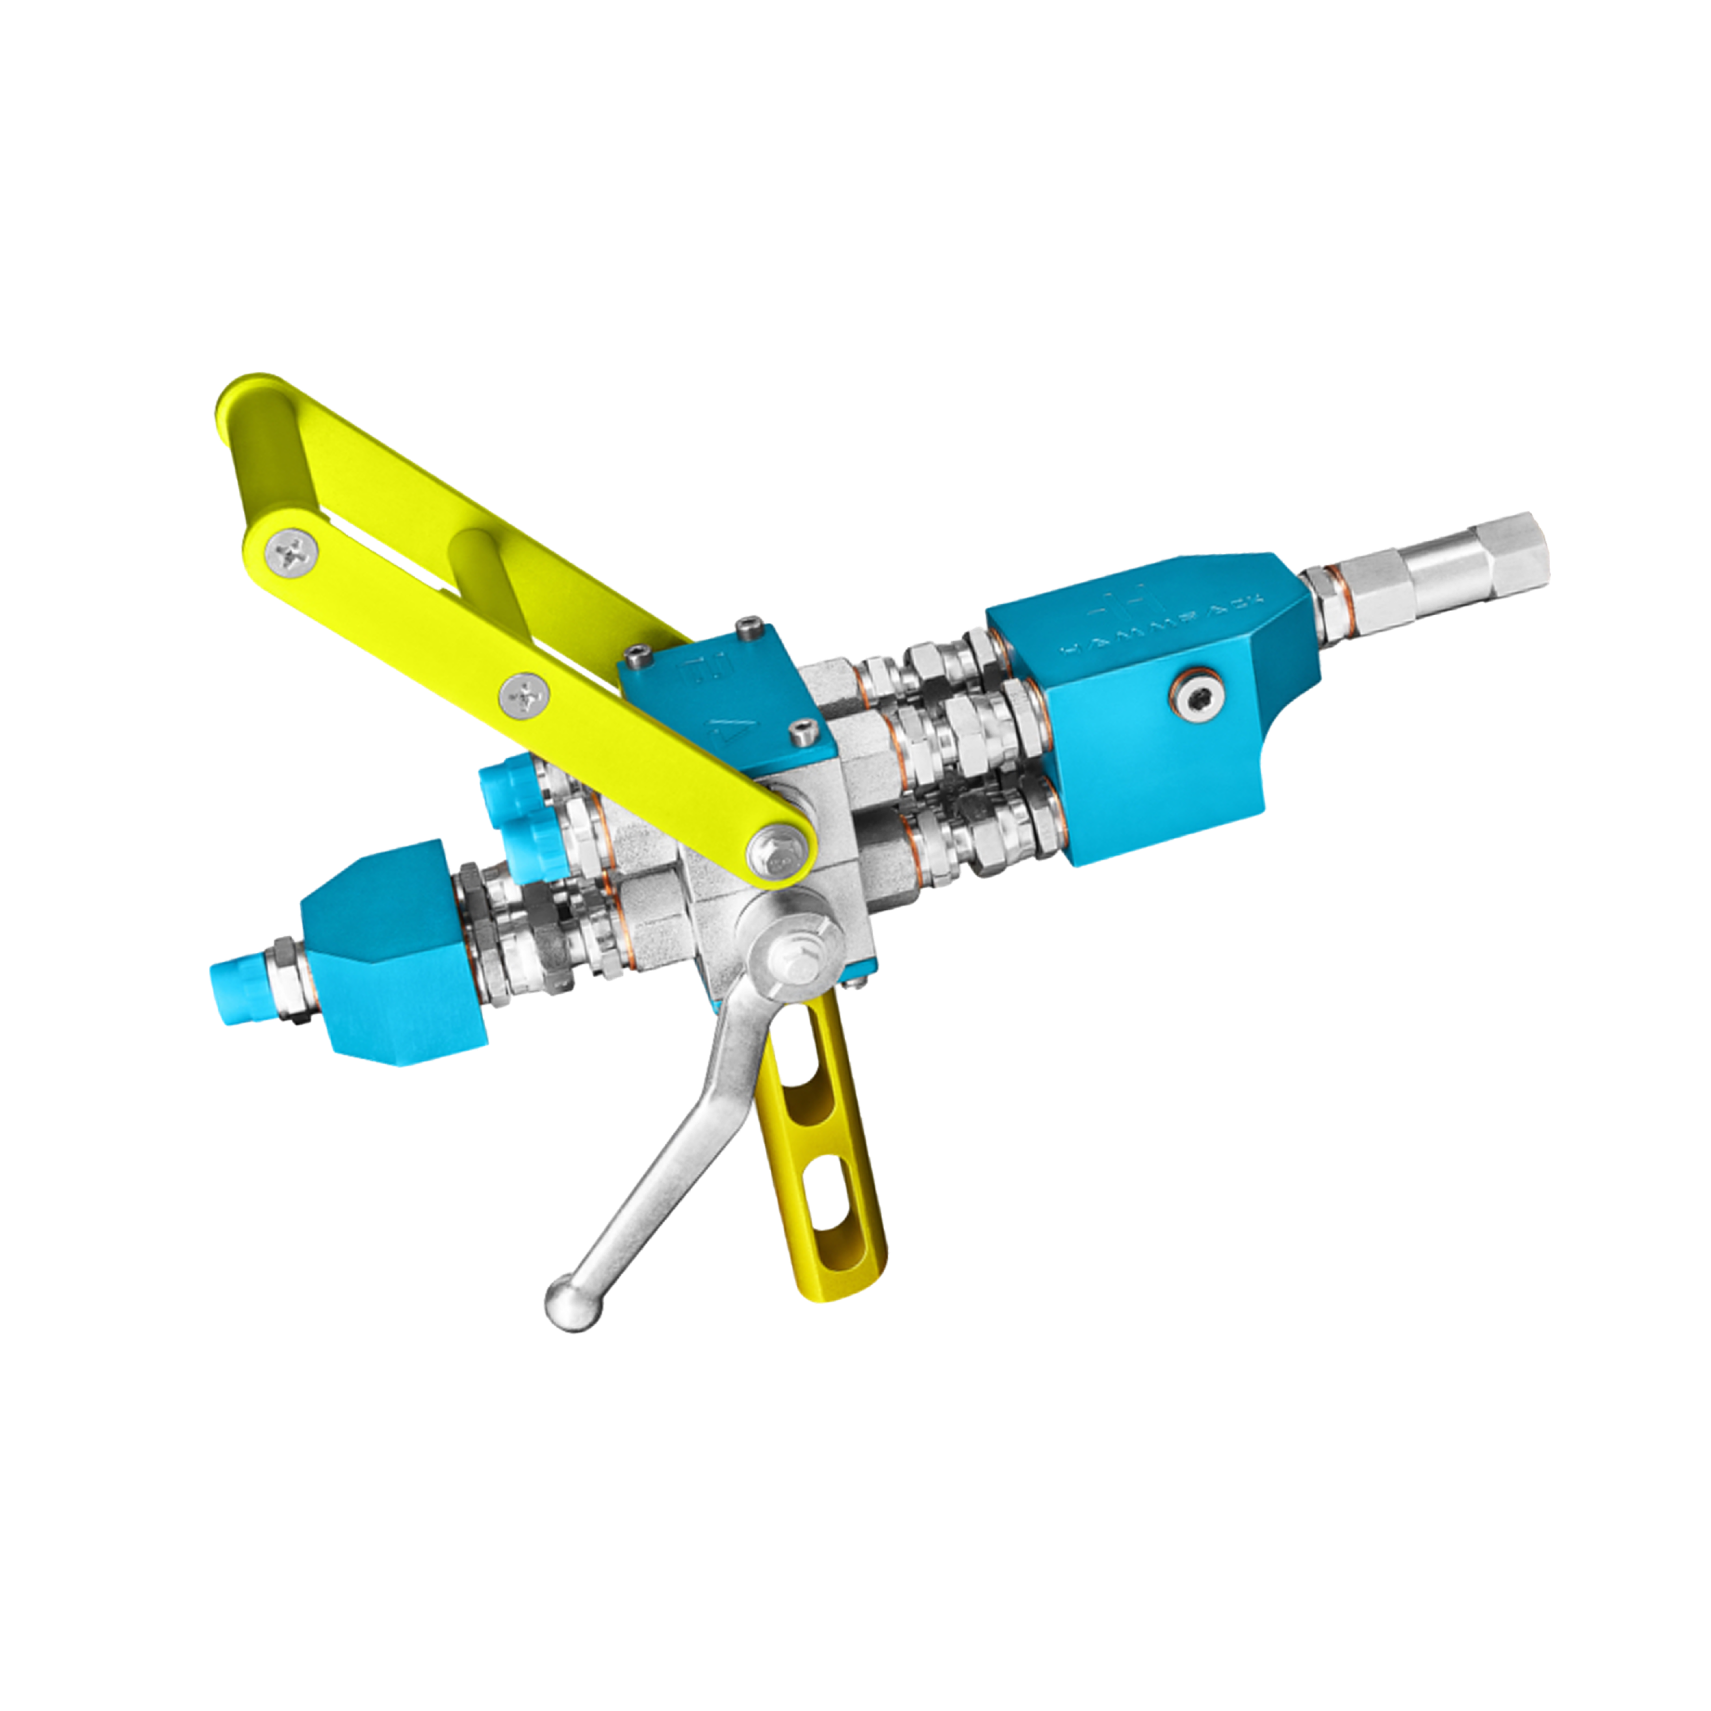
Injection Gun 3K
Trekanalsversion av rostfritt stål och anodiserad aluminium. Denna familj har två oberoende rengöringskanaler.
- Vikt
- 3,97 kg
- Maximalt tryck
- 250 bar
- Inlopp / utlopp
- 1/4″ BSP / M10×1
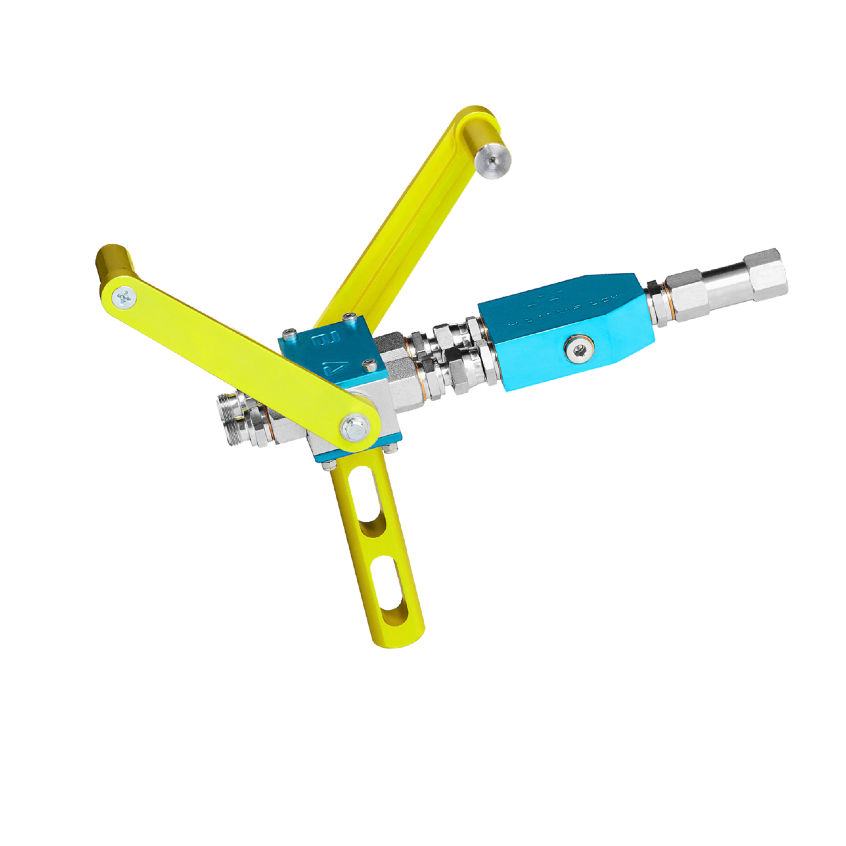
Injection Gun 2K
Tvåkanalsversion av rostfritt stål och anodiserad aluminium. Val av ventiler och spolning beror på det specifika montaget.
- Vikt
- 1,53 kg
- Maximalt tryck
- 250 bar
- Inlopp / utlopp
- 1/4″ BSP / M10×1
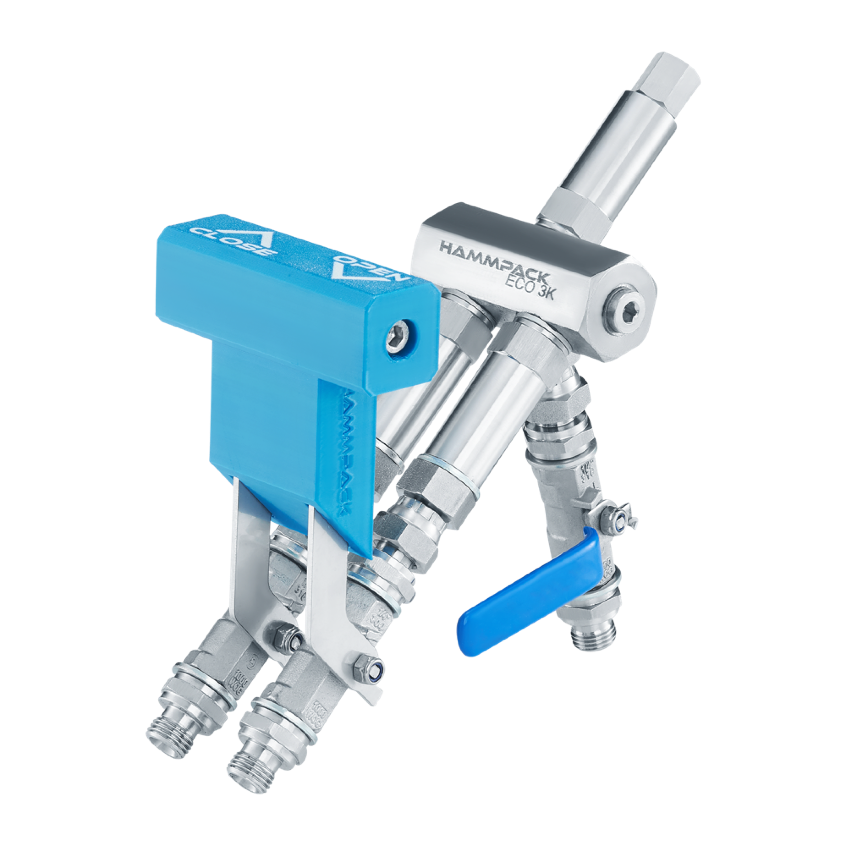
ECO 3K
Den tredje vägen kan användas för spolning eller en extra komponent. Service sker med utbytbara ventiler.
- Vikt
- 1,13 kg
- Maximalt tryck
- 250 bar
- Inlopp / utlopp
- 1/4″ BSP / M10×1
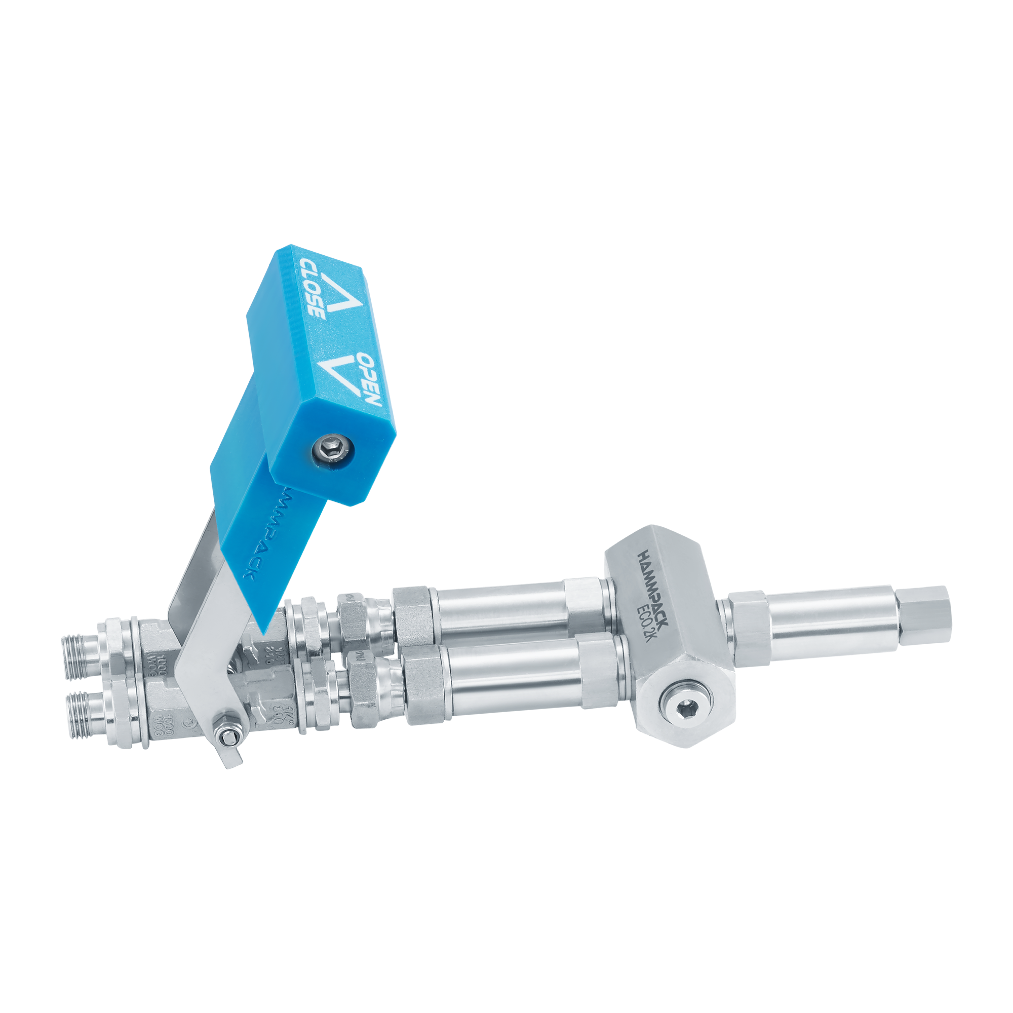
ECO 2K
Tvåkanalsversion. Kompakt konstruktion med utbytbara ventiler.
- Vikt
- 0,94 kg
- Maximalt tryck
- 250 bar
- Inlopp / utlopp
- 1/4″ BSP / M10×1
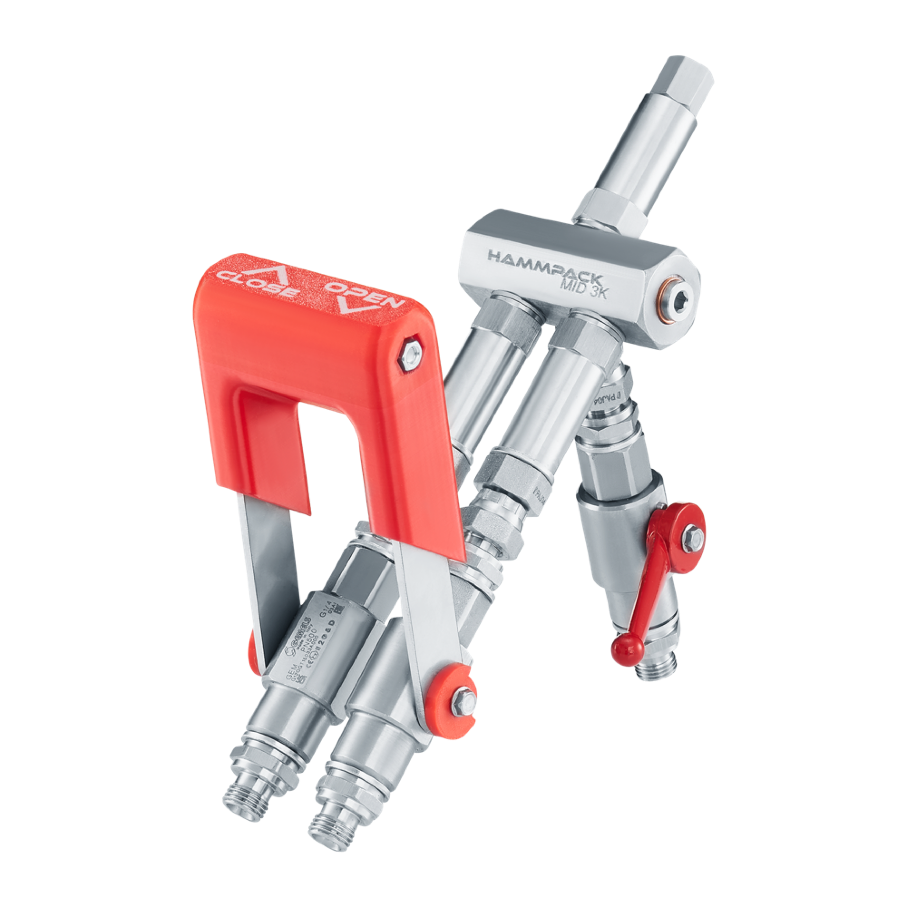
MID 3K
En tredje väg och skjutreglage för öppning/stängning. Utformad för rengöring och renovering av ventiler.
- Vikt
- 1,58 kg
- Maximalt tryck
- 250 bar
- Inlopp / utlopp
- 1/4″ BSP / M10×1
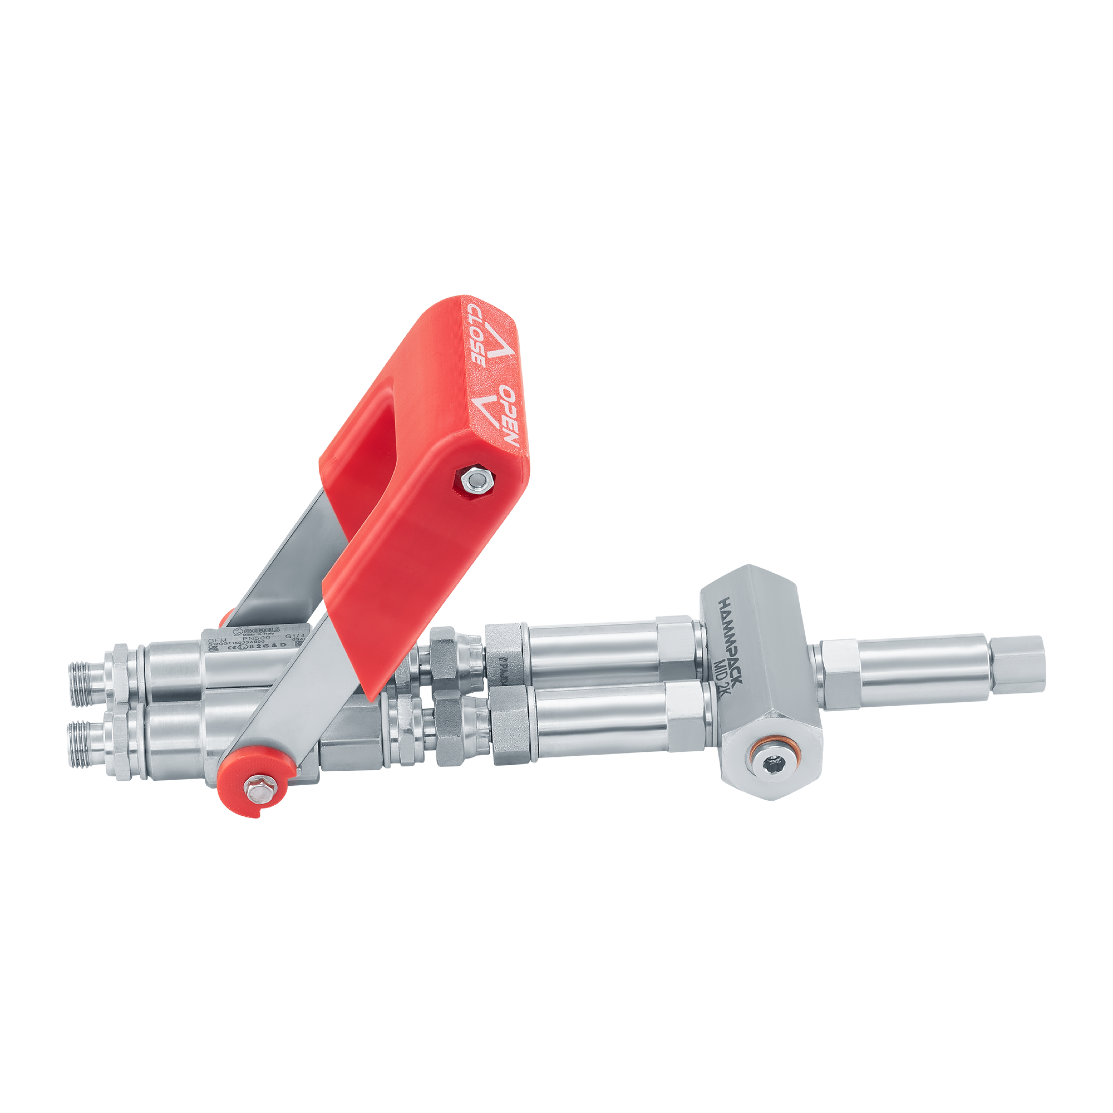
MID 2K
Tvåkanalsversion med skjutreglage för öppning/stängning och servicebara ventiler.
- Vikt
- 1,26 kg
- Maximalt tryck
- 250 bar
- Inlopp / utlopp
- 1/4″ BSP / M10×1
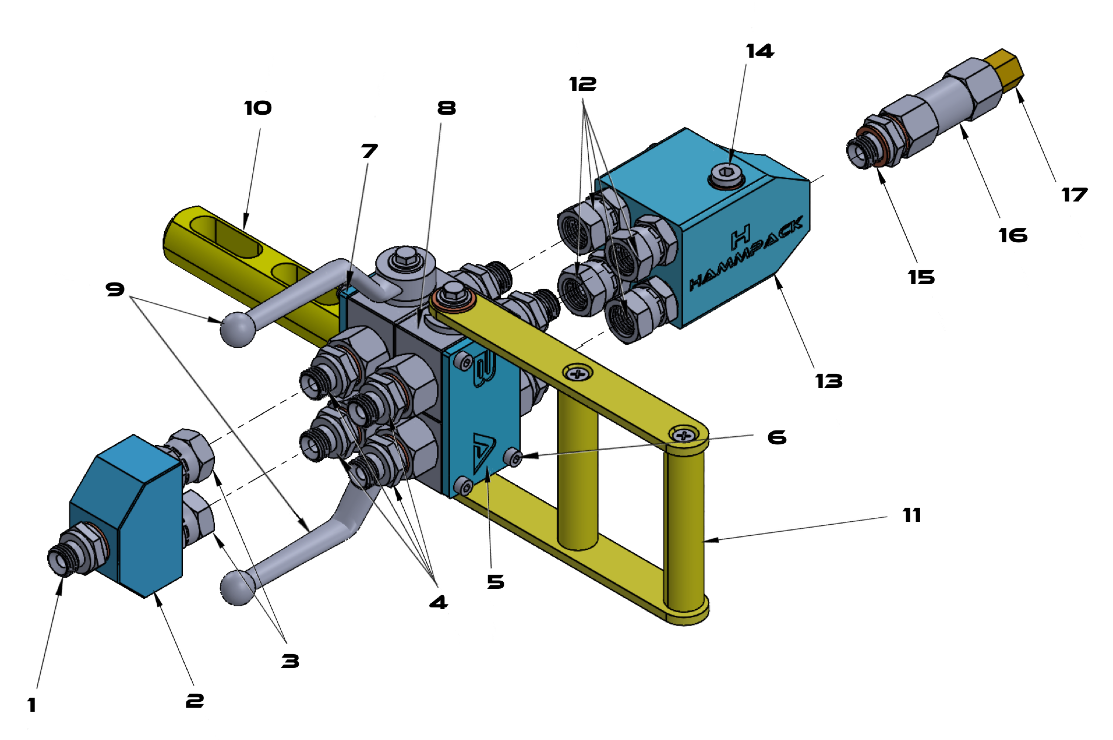
Utforska 3K-huvudet och BIGONE-blandaren
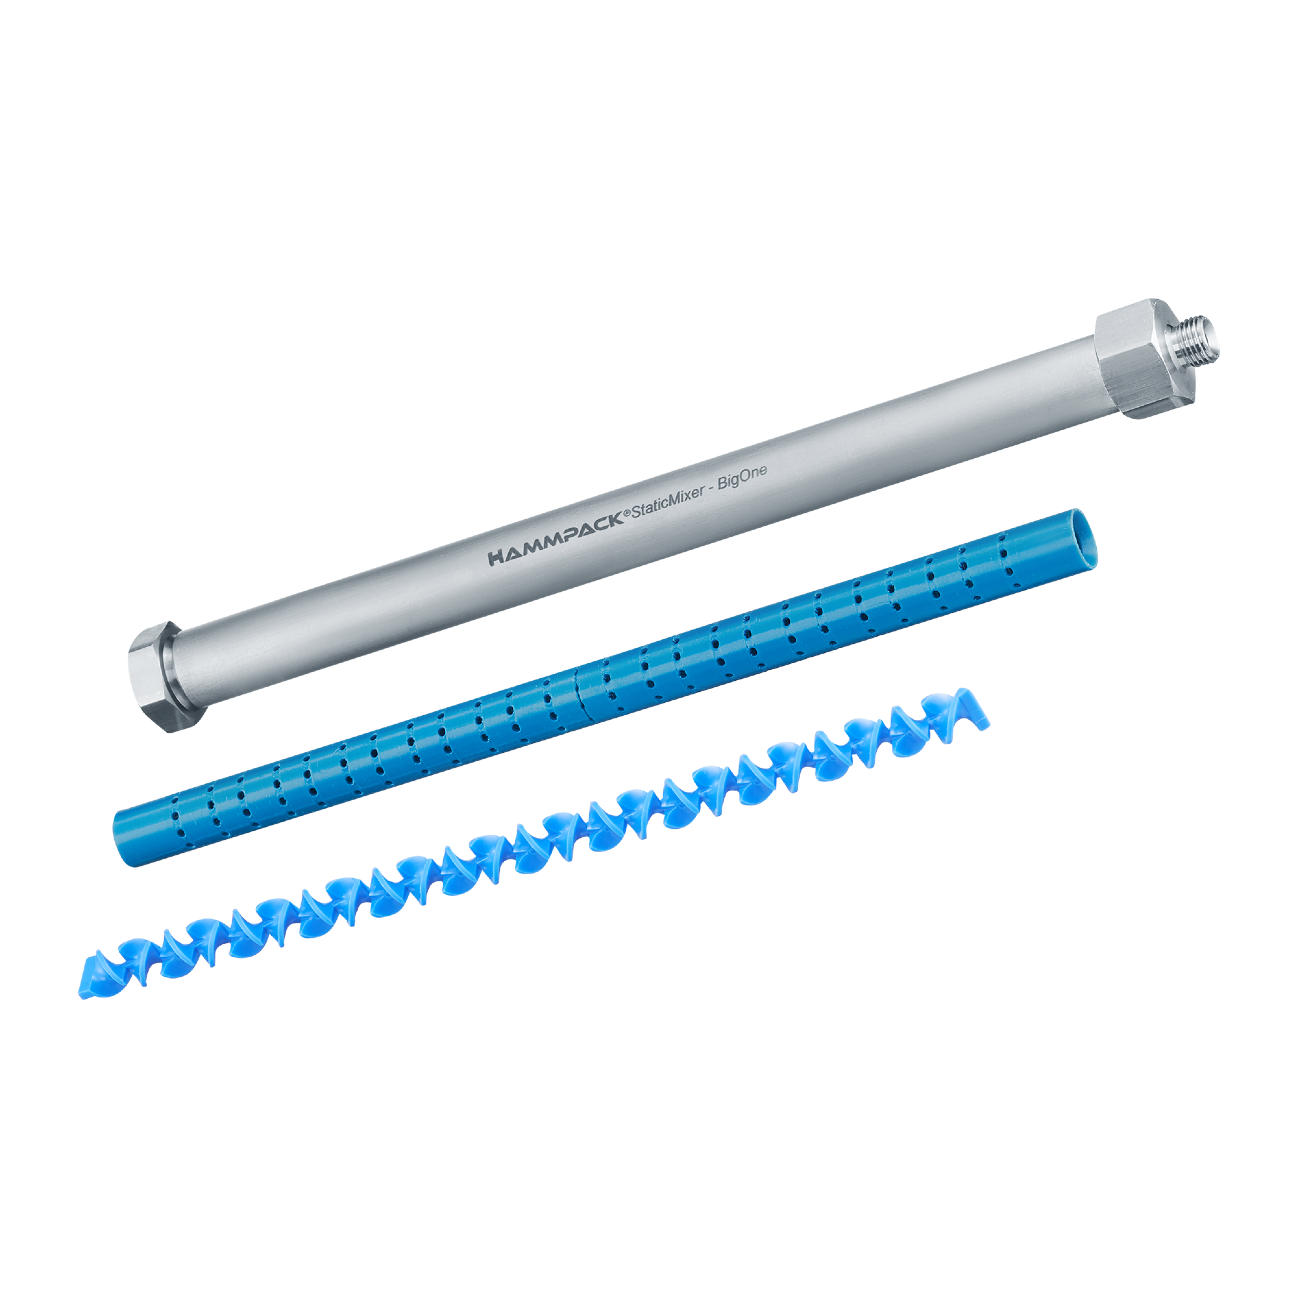
BIGONE statisk blandare
Utvändig 1/4″-gänga, M10×1-utlopp, längd 300 mm, vikt 0,51 kg. Blandarröret och insatsen ingår i flödesvägen efter huvudet. Valet av dem påverkar blandningslängd och matningsmotstånd.
Injekteringshuvudet kompletterar systemet
Välj antal kanaler, anslutningar och hanteringsmetod. Familjerna Injection Gun, ECO och MID skiljer sig i vikt, ventilkonstruktion och service. Liknande utseende gör inte 2K- och 3K-versionerna utbytbara.
| Familj | Vikt 2K / 3K | Praktisk skillnad |
|---|---|---|
| Injection Gun | 1,53 / 3,97 kg | Rostfritt stål och anodiserad aluminium; separata rengöringsvägar beroende på version. |
| ECO | 0,94 / 1,13 kg | Utbytbara ventiler; en extra väg i 3K-versionen. |
| MID | 1,26 / 1,58 kg | Utformad för rengöring och renovering av ventiler; en extra väg i 3K. |
Huvuddata: maximalt 250 bar, 1/4″ BSP-inlopp, M10×1-utlopp. Anpassa arbetstrycket även till slang, koppling och packer.
Förbered utrustningen för nästa arbete
- Avlägsna materialet innan det härdar i pump, ventiler och huvud. Välj rengöringsmetod enligt utrustningens och materialets anvisningar.
- Följ tryckavlastningsrutinen för den specifika utrustningen före frånkoppling.
- Kontrollera filter, ventiler, tätningar och koppling. Byt slitna komponenter mot kompatibla delar.
- Kontrollera vätskan i kolvstångens smörjkammare på PI-PUMP 3K enligt utrustningens datablad. Använd rekommenderad konserveringsrutin under driftuppehåll.
Definiera driftpunkten innan modellvalet
Anpassa pumpen till material, önskat matningsflöde och arbetstryck. Kapaciteten kan sjunka när motståndet ökar; kapacitet vid fri utmatning jämför utrustning utan belastning.
PI-PUMP 3K kräver kompressor och ett huvud anpassat till komponenterna. För PI-PUMP 4000 väljs behållarvolym och matningsstyrning. Vid manuell pumpning behövs utrymme för hävarmens rörelse och bekväm åtkomst till packern.
Ändrat matningsflöde kräver observation
Kontrollera flödesvägen och materialets skick innan trycket höjs om matningen minskar. Jämför manometerns värde med mängden levererat material.