კონსტრუქცია · მიწოდება · კონტროლი
საინექციო ტუმბოები.
აირჩიეთ მუშაობის წესი.
შეადარეთ ამძრავების ტიპები, მიწოდების გზები და მართვა. ტუმბოს წნევა სისტემის ერთი პარამეტრია: შერჩევამ საჭირო ნაკადი და დასაშვები მასალაც უნდა გაითვალისწინოს.
გაეცანით მანქანის კომპონენტებს
აირჩიეთ კონსტრუქცია. აირჩიეთ დეტალი.
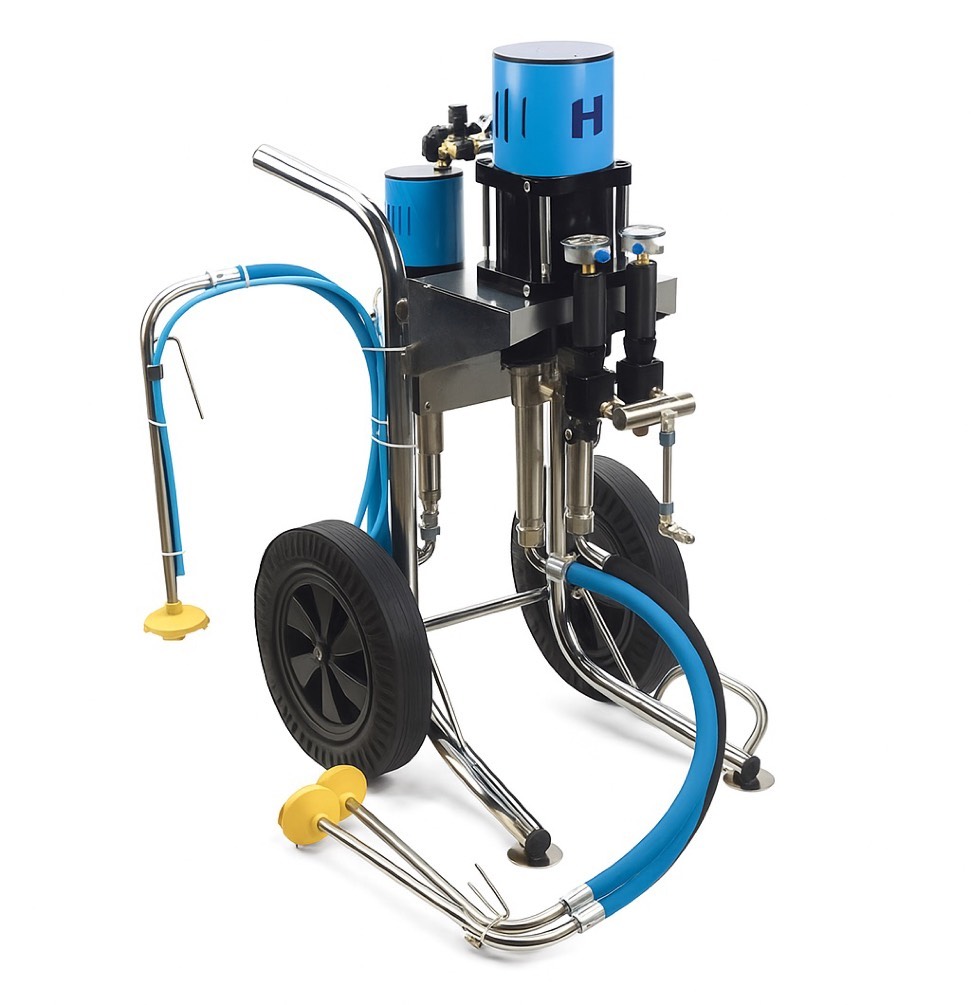
PI-PUMP 3K — მანქანის კონსტრუქცია.
პნევმატური დგუშიანი ტუმბო · მასალის ცალკე გზები
PI-PUMP 3K
პნევმატური ამძრავი დგუშებს ამოძრავებს, ცალკე გზები კი კომპონენტებს საინექციო თავაკამდე აწვდის. მესამე არხის ფუნქციასა და დოზირების პროპორციას მასალასა და სისტემის კონფიგურაციას ვარგებთ.
- რეკომენდებული სამუშაო დიაპაზონი
- 0–220 bar
- მაქსიმალური გამოსასვლელი წნევა
- 240 bar
- თავისუფალი გამოდინება
- 9 l/min-მდე
- წონა
- 45 kg
თავისუფალი გამოდინება: 9 l/min-მდე; დატვირთვისას წარმადობა წნევასა და მასალაზეა დამოკიდებული. ჰაერის მაქსიმალური შესასვლელი წნევა: 8 bar.
პნევმატური ამძრავი
შეკუმშული ჰაერი დგუშებს ამოძრავებს. კომპონენტის ფუნქციის გასაცნობად ილუსტრაციაზე სხვა წერტილი აირჩიეთ.
რას ცვლის კონსტრუქცია
მასალის მიწოდების სამი გზა
| შერჩევა | მემბრანული · 4000 | პნევმატური დგუშიანი · 3K | ხელის დგუშიანი · ტიპი |
|---|---|---|---|
| რა ამოძრავებს მიწოდებას | ელექტროძრავა და მემბრანული მექანიზმი; სარქველები ნაკადს მიმართავს. | შეკუმშული ჰაერი დგუშებს ამოძრავებს; ცალკე გზები კომპონენტებს თავაკამდე აწვდის. | ოპერატორის მიერ ბერკეტის სვლები. |
| სამუშაო ადგილის მოწყობა | ელკვება, შესაბამისი ავზი და მიწოდების მართვა გამოსასვლელზე. | სათანადო წარმადობის კომპრესორი, ჰაერის მომზადება და არხების კონფიგურაცია. | გარე ამძრავის გარეშე; მოითხოვს ბერკეტთან წვდომასა და სტაბილურ შეერთებას. |
| მუშაობის კონტროლი | მშვიდი მუშაობისას წნევისა და რეალური მიწოდების ყურადღებით კონტროლი საჭიროა. | დგუშის სვლის რიტმს მანომეტრთან და მიწოდების ხარჯთან ერთად დააკვირდით. | ოპერატორი წინააღმდეგობის ცვლილებას გრძნობს და თითო დოზას ბერკეტის სვლებით მართავს. |
| შერჩევის შეზღუდვა | ნაკადი სამუშაო წერტილზეა დამოკიდებული. ხანგრძლივმა გამოყენებამ შეიძლება სისტემა გააცხელოს და მიწოდებულ მასალაზე იმოქმედოს. | მობილურობა ჰაერის მიწოდებით იზღუდება. თითოეული არხის პროპორცია და ფუნქცია უნდა შეთანხმდეს. | ოპერატორის ძალისხმევა და დრო; შემამჭიდროებლის ცვეთა მასალასა და მოპყრობაზეა დამოკიდებული. |
| რა განსაზღვრავს არჩევანს | მასალა, მუშაობის ტემპი, ავზი და მართვის ერგონომიკა. | ნაკადის ცალკე გზების საჭიროება, თავსებადი თავაკი და ჰაერის რეალური მოთხოვნა. | მცირე მოცულობა, საინექციო წერტილთან წვდომა და კონკრეტული მოდელის მასალასთან თავსებადობა. |
შეარჩიეთ ამძრავი ამოცანის მოცულობისა და სამუშაო ადგილის პირობების მიხედვით.
1K, 2K და 3K — მასალის გზები
მიწოდების ერთი გზა
ერთი გზა მომზადებულ ნარევსაც ატარებს, თუ ტუმბო შესაფერისია. მიწოდება და გაწმენდა მასალის სამუშაო დროის ფარგლებში დაგეგმეთ.
ცალკე კომპონენტები
კომპონენტები თავაკამდე ცალ-ცალკე მიდის და ინექციის წერტილთან ახლოს ერთიანდება. სისტემამ საჭირო დოზირების პროპორცია და სათანადო შერევა უნდა უზრუნველყოს.
დამატებითი გზა
მესამე არხი კონფიგურაციის მიხედვით გამორეცხვისთვის ან დამატებითი კომპონენტისთვის გამოიყენება. მხოლოდ 3K აღნიშვნა არხის ფუნქციას ან შერევის პროპორციას არ განსაზღვრავს.
დაბალი პარამეტრი მუშაობის დაკვირვებას აადვილებს
მემბრანული ტუმბოს მიწოდება მასალის ხარჯითა და მანომეტრით შეაფასეთ. მხოლოდ ამძრავის ხმა ნაკადზე ცოტას გვიჩვენებს.
რას აკვირდებით ღია მიწოდებისას?
რეგულატორი წნევის საინექციო ამოცანაზე მორგებას უზრუნველყოფს. ცვალებად წინააღმდეგობაზე რეაგირებისთვის მანომეტრსა და მიწოდების ხარჯს ერთად დააკვირდით.
თუ წნევა ეცემა, შეამოწმეთ მასალის შეწოვა, სარქვლის მდებარეობა და შეერთებების ჰერმეტულობა. მაჩვენებელი მიწოდების ხარჯს შეადარეთ.
აკონტროლეთ ერთზე მეტი სიდიდე
შეამოწმეთ, იწოვება თუ არა მასალა ავზიდან, ჰერმეტულია თუ არა შეერთებები და სად ჩნდება შეყვანილი მასალა.
დამცავი სარქველი სამუშაო წნევის რეგულატორს არ ცვლის. გათიშვამდე ან ბლოკირების შემოწმებამდე სისტემაში წნევა მოწყობილობის ინსტრუქციის მიხედვით მოხსენით.
ხელის ტუმბო: ბერკეტი და ღერძზე გასწორებული შეერთება
კონუსური ნიპელისას თავაკი შეერთების ღერძზე უნდა დარჩეს. შლანგის გვერდითი მოძრაობა და გადახრა სწორ კონტაქტს ართულებს. დაგეგმეთ ბერკეტის მართვა და თავაკის ერთდროული დაჭერა.
თუ თავაკს ხელით დაჭერა სჭირდება, დაგეგმეთ ორი ადამიანის მუშაობა: ერთი შეერთებას ასტაბილურებს, მეორე ბერკეტს მართავს.
ბრტყელთავიანი თავაკი შეერთებას ოპერატორის მუდმივი მიწოლის გარეშე იჭერს. ეს ხანგრძლივ ინექციას აადვილებს და ოპერატორს ტუმბოს სამართავად ხელებს უთავისუფლებს.
საინექციო თავაკების რეალური ვერსიები
აირჩიეთ ოჯახი და ნაკადის გზების რაოდენობა
გზების რაოდენობა, წონა და მომსახურების მეთოდი მოხერხებულობაზე მოქმედებს. ვერსია მასალის, საჭირო დოზირების პროპორციისა და გამორეცხვის მეთოდის მიხედვით შეარჩიეთ.
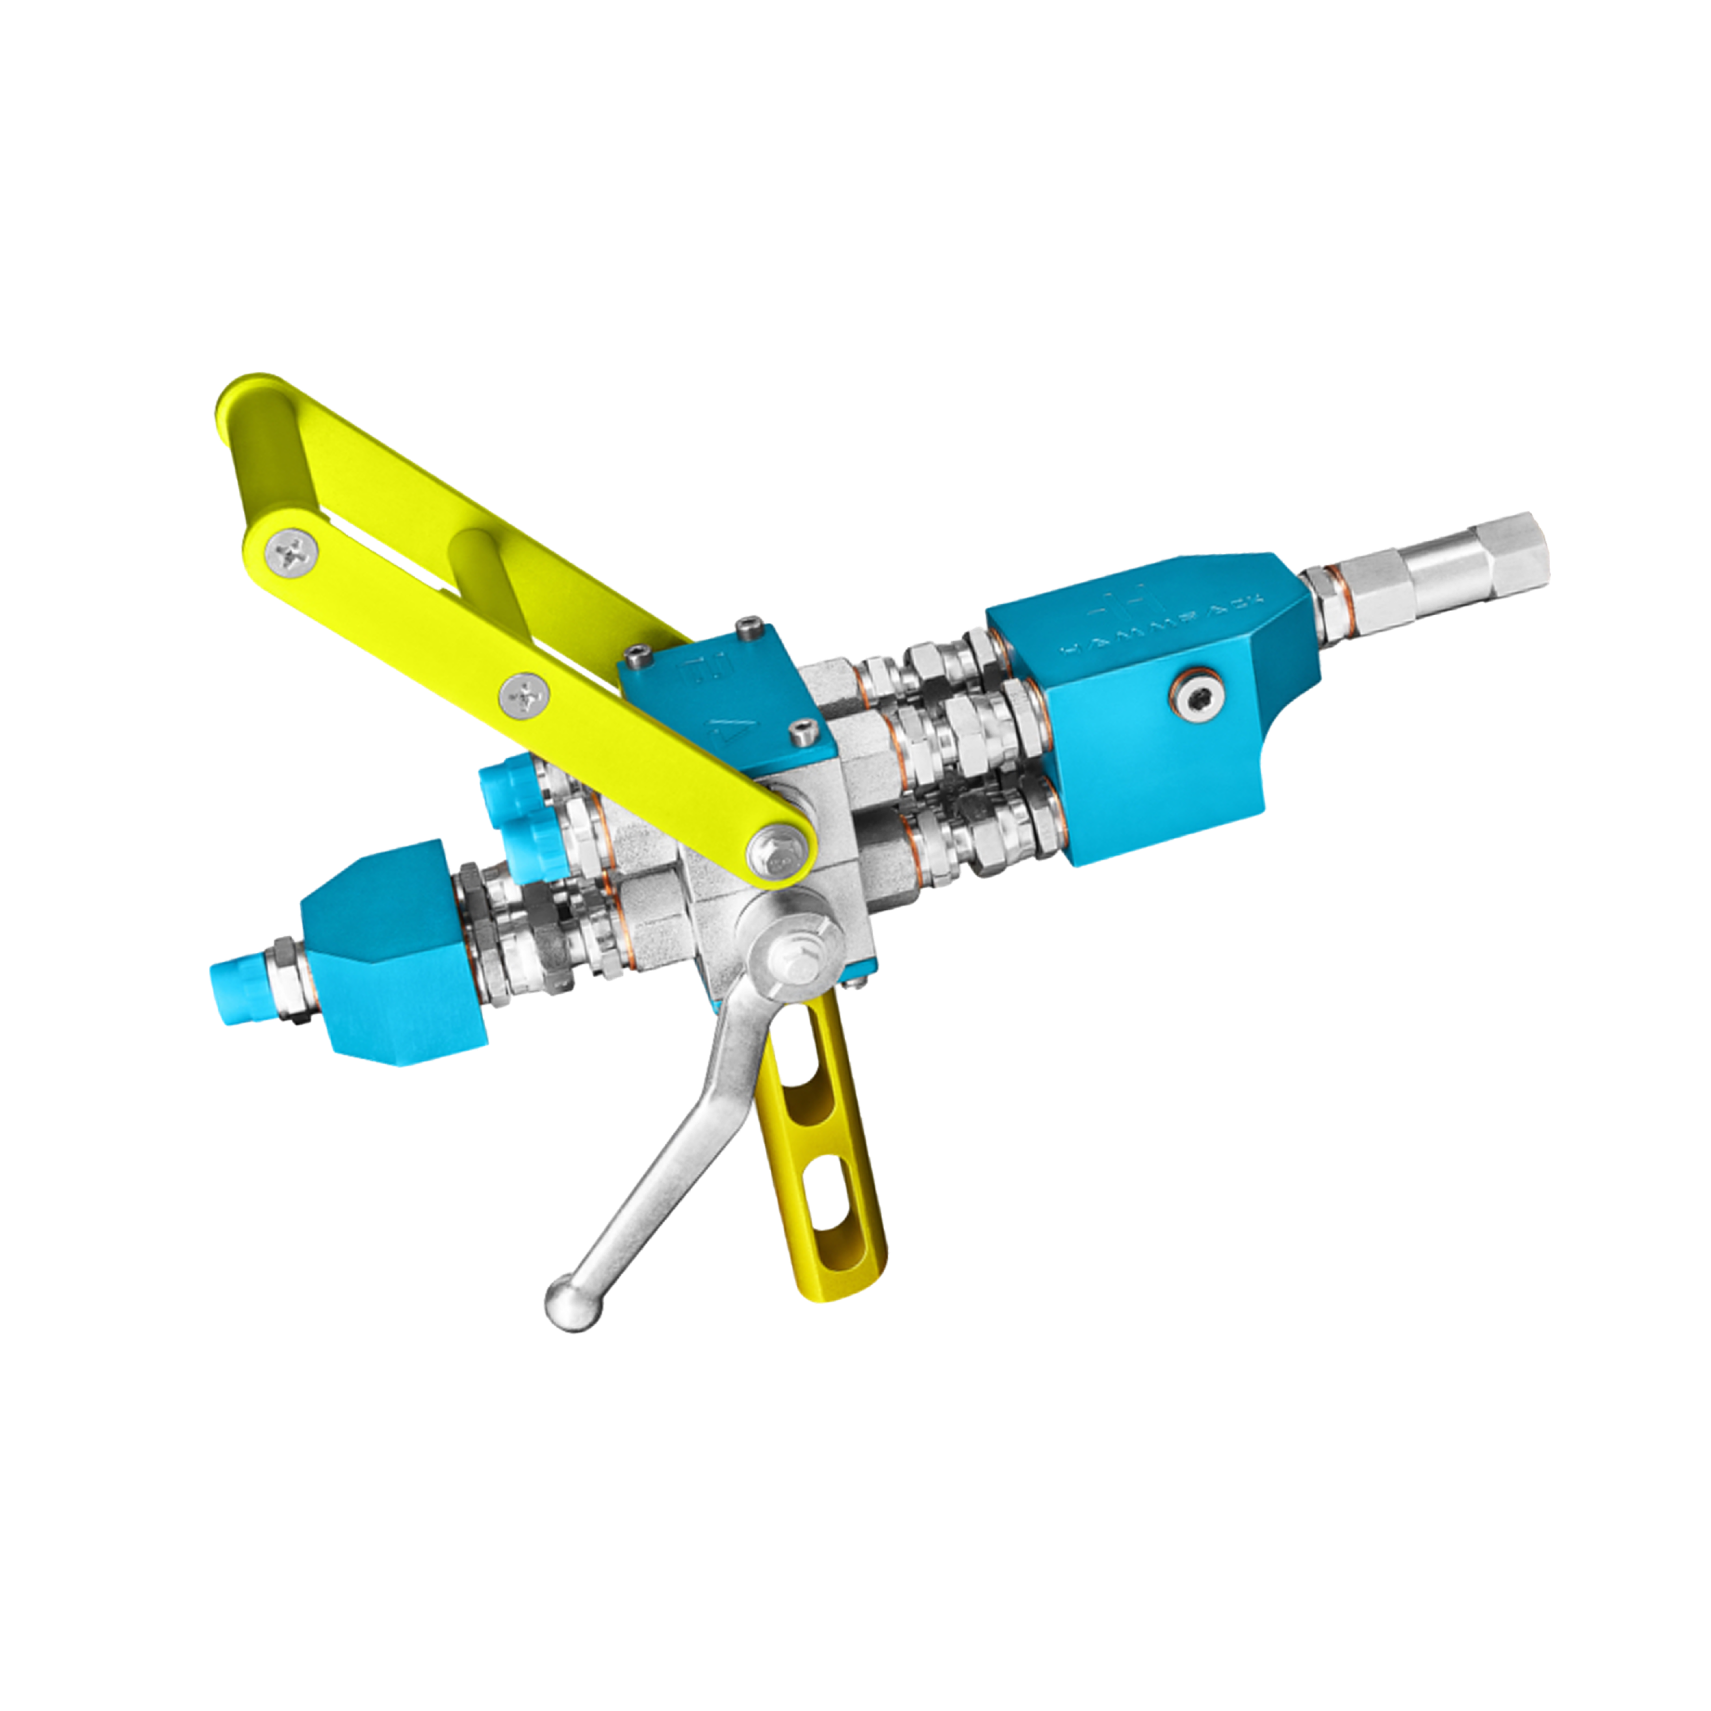
Injection Gun 3K
სამარხიანი ვერსია უჟანგავი ფოლადისა და ანოდირებული ალუმინისგან. ამ ოჯახს ორი დამოუკიდებელი საწმენდი არხი აქვს.
- წონა
- 3,97 kg
- მაქსიმალური წნევა
- 250 bar
- შესასვლელი / გამოსასვლელი
- 1/4″ BSP / M10×1
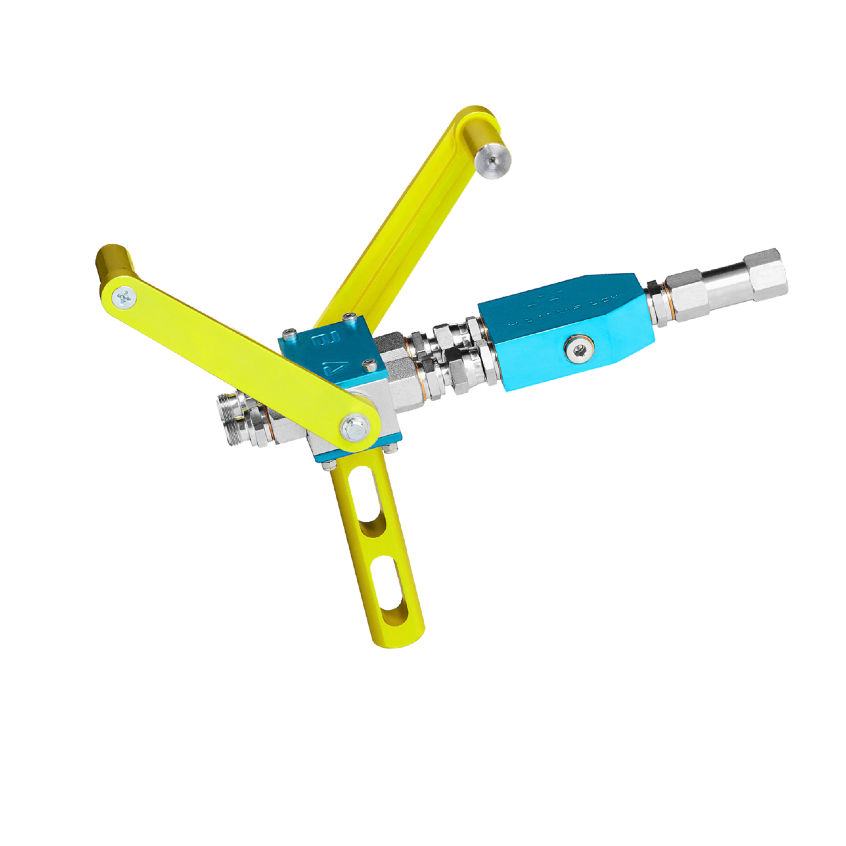
Injection Gun 2K
ორარხიანი ვერსია უჟანგავი ფოლადისა და ანოდირებული ალუმინისგან. სარქვლისა და გამორეცხვის შერჩევა კონკრეტულ კვანძზეა დამოკიდებული.
- წონა
- 1,53 kg
- მაქსიმალური წნევა
- 250 bar
- შესასვლელი / გამოსასვლელი
- 1/4″ BSP / M10×1
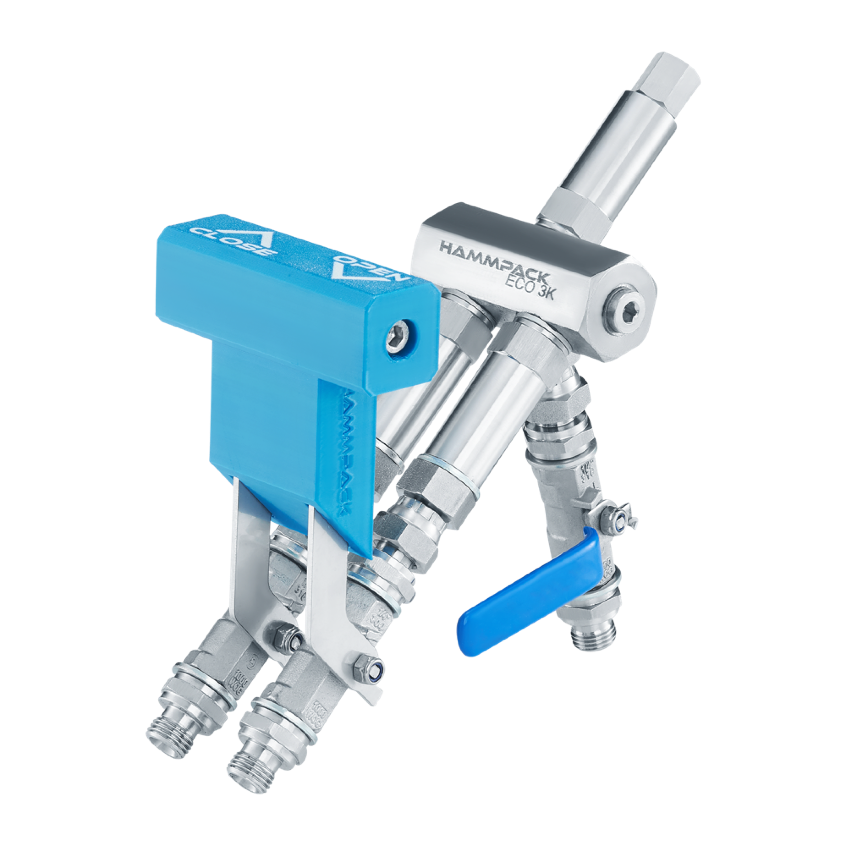
ECO 3K
მესამე გზა გამორეცხვისთვის ან დამატებითი კომპონენტისთვის გამოიყენება. მომსახურება ჩანაცვლებადი სარქველებით ხდება.
- წონა
- 1,13 kg
- მაქსიმალური წნევა
- 250 bar
- შესასვლელი / გამოსასვლელი
- 1/4″ BSP / M10×1
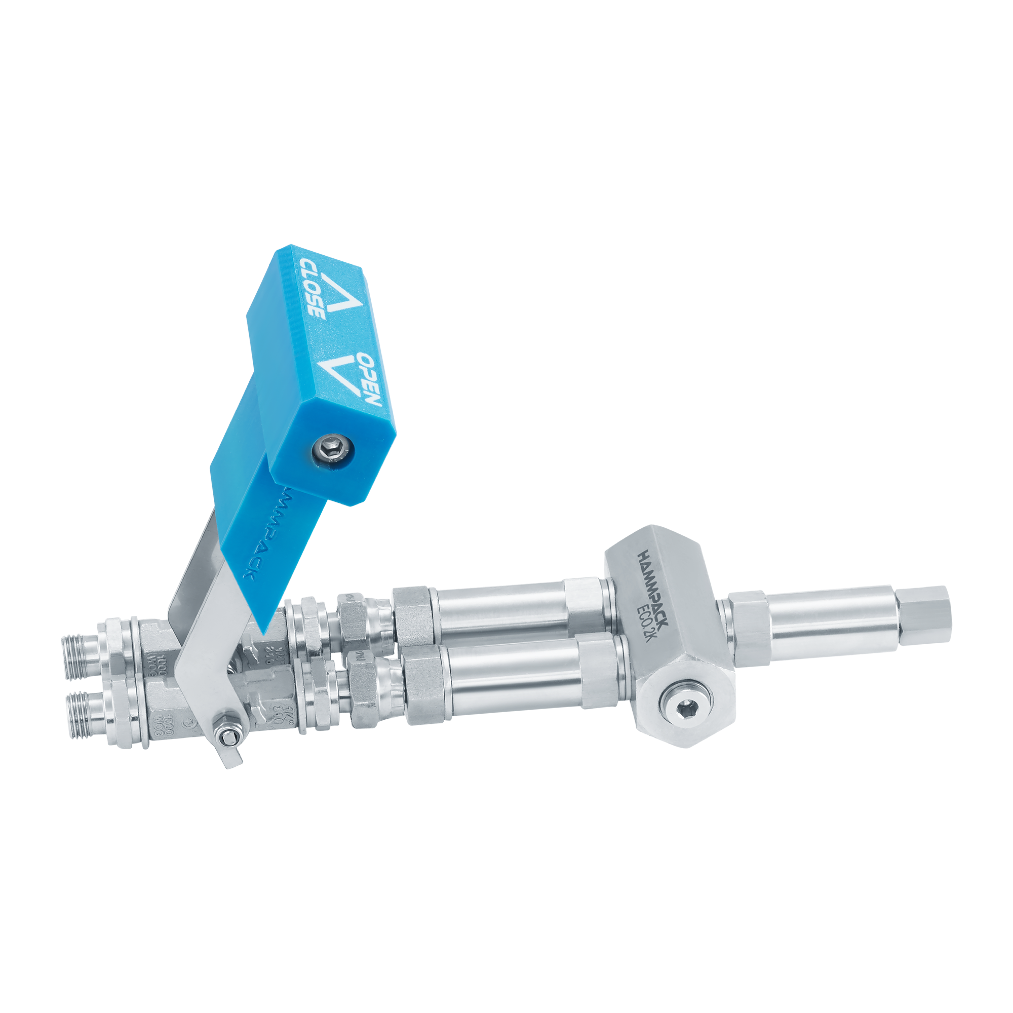
ECO 2K
ორარხიანი ვერსია. კომპაქტური კონსტრუქცია ჩანაცვლებადი სარქველებით.
- წონა
- 0,94 kg
- მაქსიმალური წნევა
- 250 bar
- შესასვლელი / გამოსასვლელი
- 1/4″ BSP / M10×1
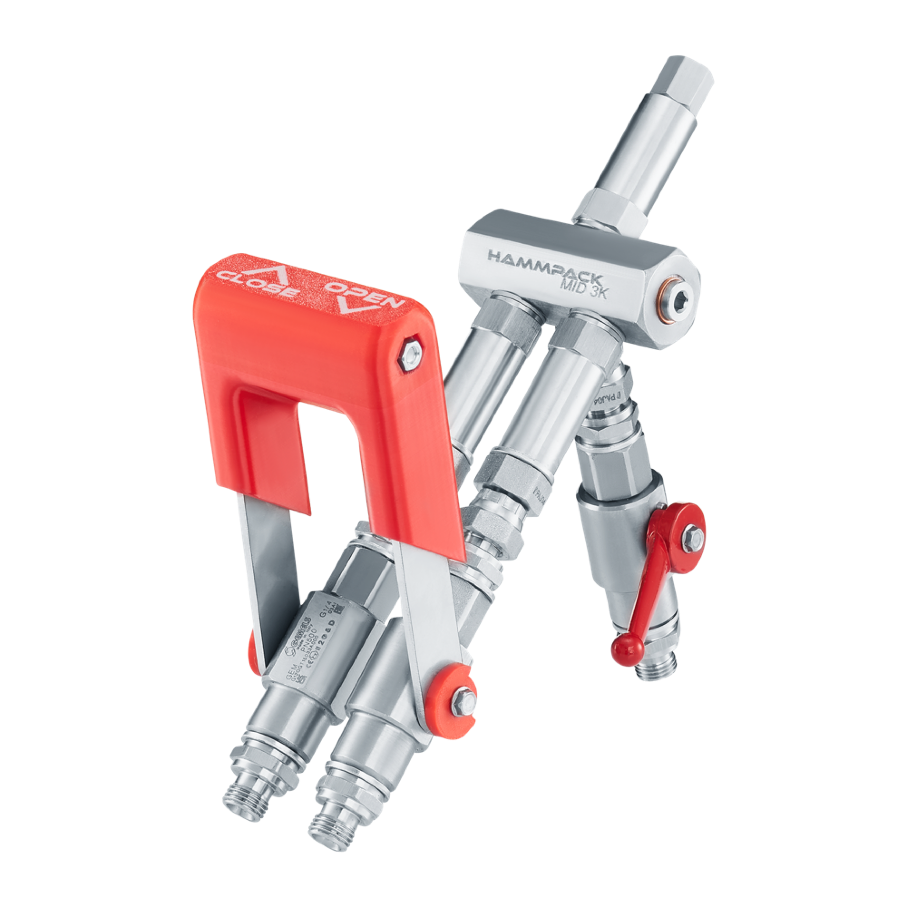
MID 3K
მესამე გზა და სრიალა გახსნა/დაკეტვის მართვა. გათვლილია სარქვლის გაწმენდასა და აღდგენაზე.
- წონა
- 1,58 kg
- მაქსიმალური წნევა
- 250 bar
- შესასვლელი / გამოსასვლელი
- 1/4″ BSP / M10×1
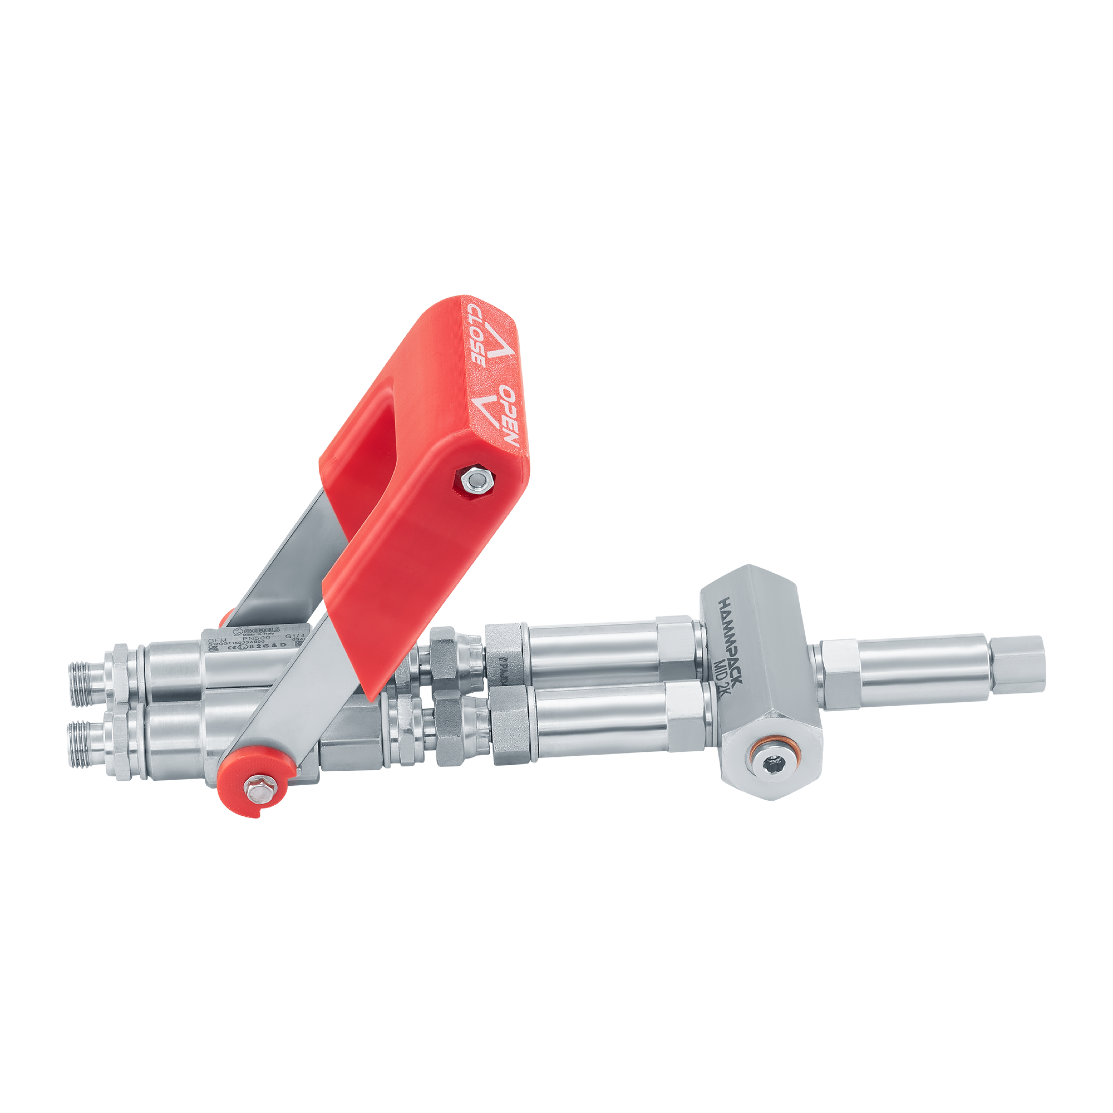
MID 2K
ორარხიანი ვერსია სრიალა გახსნა/დაკეტვის მართვით და მომსახურებადი სარქველებით.
- წონა
- 1,26 kg
- მაქსიმალური წნევა
- 250 bar
- შესასვლელი / გამოსასვლელი
- 1/4″ BSP / M10×1
გაეცანით 3K თავაკსა და BIGONE შემრევს
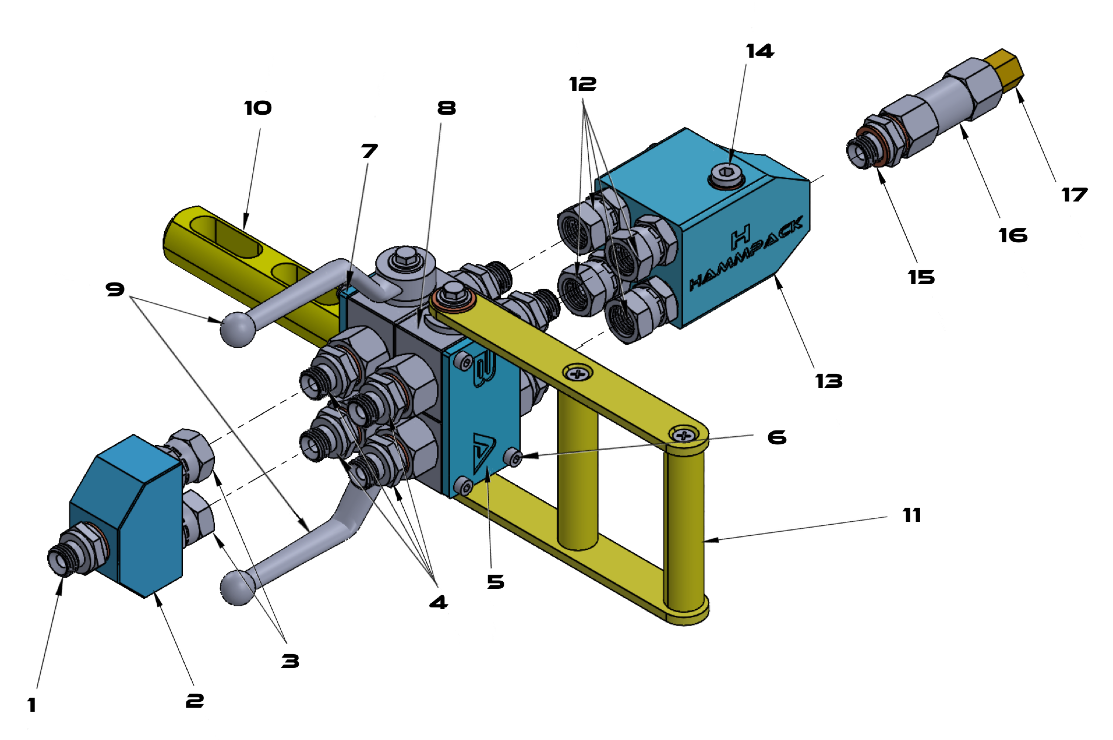
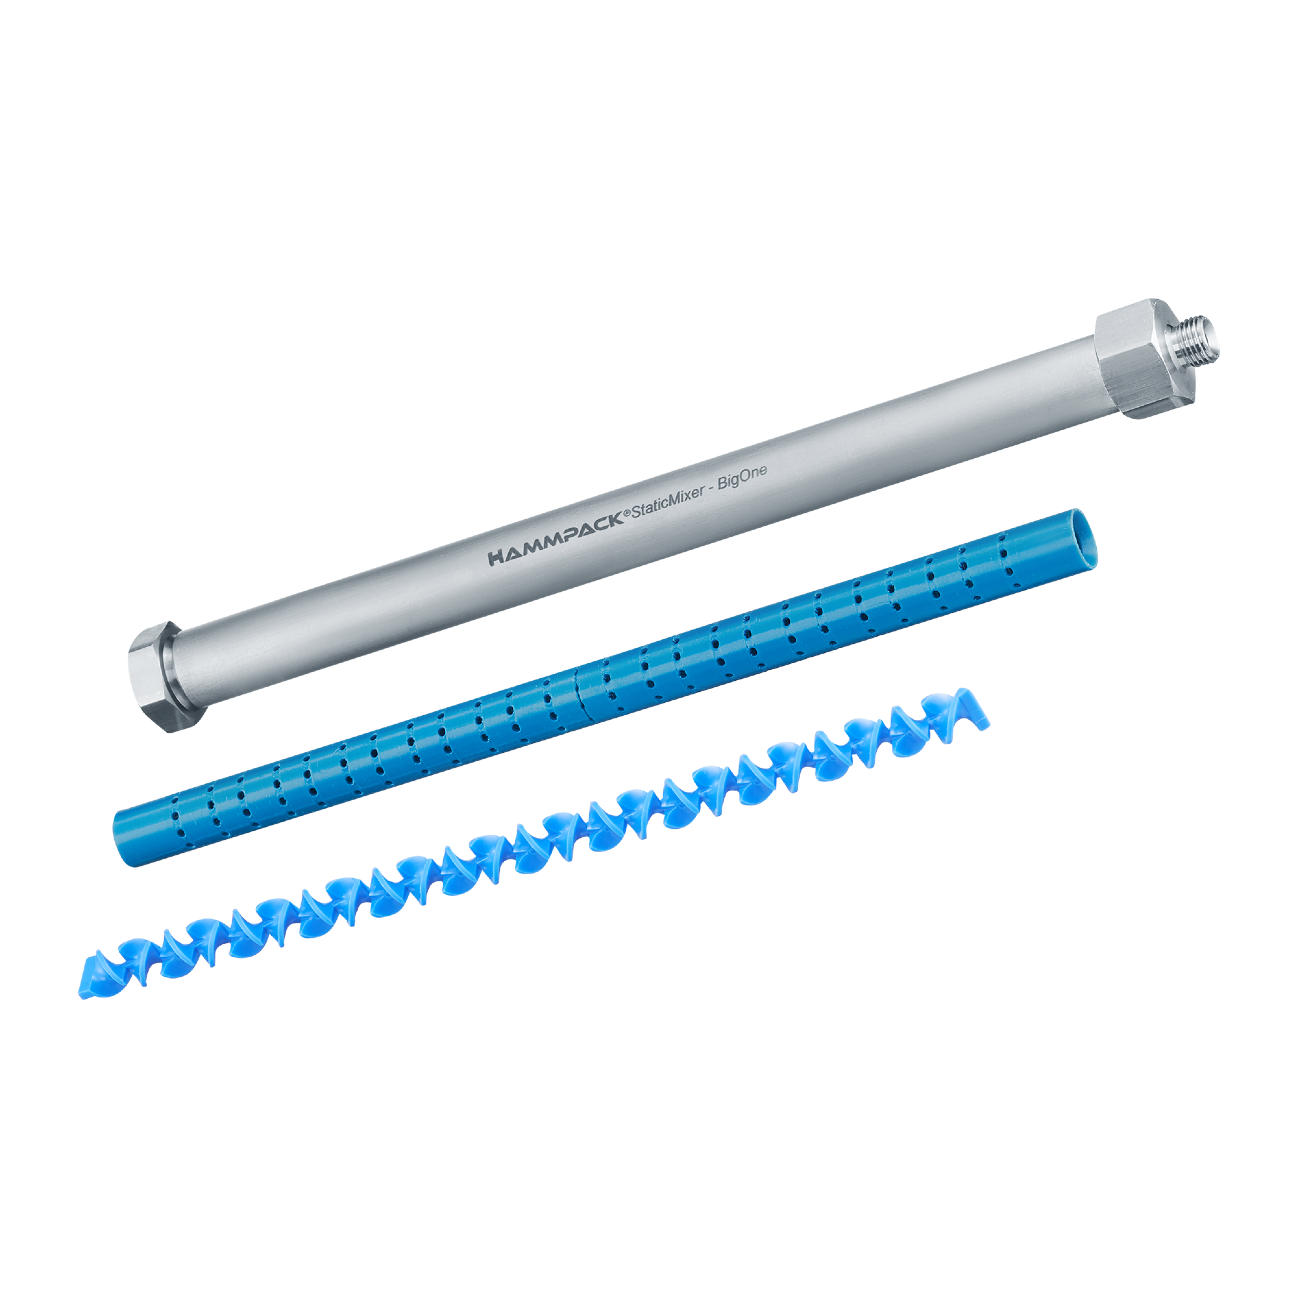
BIGONE სტატიკური შემრევი
გარე 1/4″ ხრახნი, M10×1 გამოსასვლელი, სიგრძე 300 mm, წონა 0,51 kg. შემრევის მილი და ჩანართი თავაკის შემდეგ ნაკადის გზის ნაწილია. მათი შერჩევა შერევის სიგრძესა და მიწოდების წინააღმდეგობაზე მოქმედებს.
საინექციო თავაკი სისტემას ასრულებს
აირჩიეთ არხების რაოდენობა, შეერთებები და მართვის მეთოდი. Injection Gun, ECO და MID ოჯახები განსხვავდება წონით, სარქვლის კონსტრუქციითა და მომსახურებით. მსგავსი გარეგნობა 2K და 3K ვერსიების ურთიერთჩანაცვლებადობას არ ნიშნავს.
| ოჯახი | 2K / 3K წონა | პრაქტიკული განსხვავება |
|---|---|---|
| Injection Gun | 1,53 / 3,97 kg | უჟანგავი ფოლადი და ანოდირებული ალუმინი; ცალკე საწმენდი გზები ვერსიის მიხედვით. |
| ECO | 0,94 / 1,13 kg | ჩანაცვლებადი სარქველები; დამატებითი გზა 3K ვერსიაში. |
| MID | 1,26 / 1,58 kg | გათვლილია სარქვლის გაწმენდასა და აღდგენაზე; დამატებითი გზა 3K-ში. |
თავაკის პარამეტრები: მაქსიმუმ 250 bar, 1/4″ BSP შესასვლელი, M10×1 გამოსასვლელი. სამუშაო წნევა შლანგს, თავაკსა და პაკერსაც შეუსაბამეთ.
მოამზადეთ მოწყობილობა მომდევნო სამუშაოსთვის
- მასალა ტუმბოში, სარქველებსა და თავაკში გამყარებამდე მოაცილეთ. გაწმენდის მეთოდი მოწყობილობისა და მასალის ინსტრუქციების მიხედვით აირჩიეთ.
- გათიშვამდე კონკრეტული მოწყობილობის წნევის მოხსნის პროცედურა დაიცავით.
- შეამოწმეთ ფილტრები, სარქველები, შემამჭიდროებლები და თავაკი. გაცვეთილი კომპონენტები თავსებადი ნაწილებით შეცვალეთ.
- PI-PUMP 3K-ზე დგუშის ღეროს შეზეთვის კამერაში სითხე მოწყობილობის მონაცემთა ფურცლის მიხედვით შეამოწმეთ. უმოქმედობისას გამოიყენეთ რეკომენდებული კონსერვაციის პროცედურა.
მოდელის შერჩევამდე განსაზღვრეთ სამუშაო წერტილი
ტუმბო მასალას, საჭირო მიწოდების ხარჯსა და სამუშაო წნევას შეუსაბამეთ. წინააღმდეგობის ზრდისას წარმადობა შეიძლება შემცირდეს; თავისუფალი გამოდინების წარმადობა მოწყობილობებს დატვირთვის გარეშე ადარებს.
PI-PUMP 3K-ს კომპრესორი და კომპონენტებზე მორგებული თავაკი სჭირდება. PI-PUMP 4000-სთვის აირჩიეთ ავზის ტევადობა და მიწოდების მართვა. ხელის ტუმბოსთვის დატოვეთ ადგილი ბერკეტის მოძრაობისა და პაკერთან მოხერხებული წვდომისთვის.
მიწოდების ხარჯის ცვლილება დაკვირვებას საჭიროებს
თუ მიწოდება მცირდება, წნევის გაზრდამდე შეამოწმეთ ნაკადის გზა და მასალის მდგომარეობა. მანომეტრის მაჩვენებელი მიწოდებული მასალის რაოდენობას შეადარეთ.